PCB翘板是怎么来的?不是压合没压平,是叠层和铺铜没对称
板子放桌上会晃,锡膏总是印不匀,贴完BGA一测虚焊——很多时候根因是PCB翘曲。这篇讲它到底是怎么被材料一毫米一毫米攒出来的,也讲0.75%那条判定线到底卡在哪道工序上。
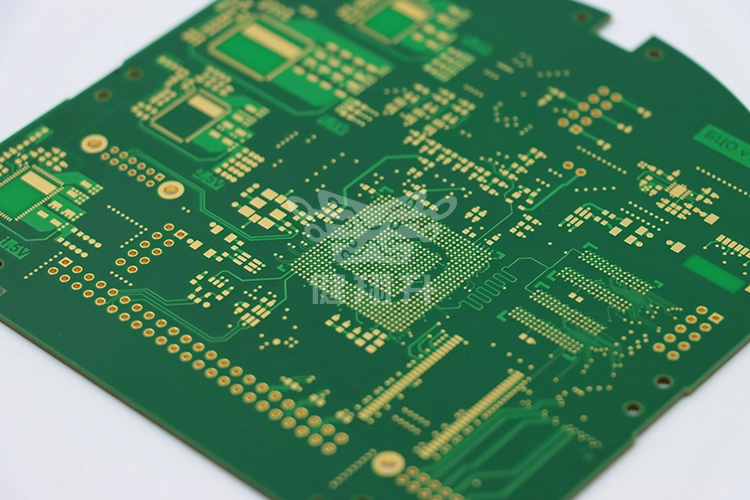
板子不平,行里的说法叫PCB翘曲。轻的肉眼瞧不出,往平台上一放会晃;重的直接能看见中间鼓起来。
成因只有一条:一块板是铜箔、树脂、玻纤布好几层压紧的,受热后膨胀幅度不一致,冷却时又收得不均匀,内部互相拉扯,板就往一边弯。
差多少?热膨胀系数上,铜大概是十几,FR-4 树脂体系沿板厚方向能到几十甚至上百(单位 ppm/°C),本身不是一个量级。压合还要过高温,冷却那一步就在攒内应力。换个说法:不是压合没压平,是材料自己在互相较劲。
叠层不对称,板基本就朝一边弯
把一块板想成三明治。上下对称得越好,两侧拉力越接近,冷却后越平;上面排三层、下面排五层,或者上下铜厚对不上,薄的那一侧拉不住,板就朝它弯。
常见的失衡写法就几种:为了多走差分线把信号层往上堆,地层没同步补;背面大片空着,正面却铺满铜;厚铜电源层单独夹在叠层中间。压出来就是整板翘。层数多的更明显,AI 服务器那类高多层PCB一旦排不平衡,攒下来的应力比普通板大得多。
这笔钱很便宜。健翔升做叠层评审时,把每层介质厚度和铜厚逐层排一列出来核对对称性,改一行的事,比后面返工划算得多。
0.75% 这条线,卡在贴装这头
PCB翘曲到什么程度算不合格,行业常引用的口径是 0.75%——翘起高度除以对角线长度,超了风险就明显上去。这条线出自 J-STD 那套验收体系,判断板子能不能上SMT线。
为什么卡在贴装?吸嘴按固定高度放件,刮刀贴着板面走。板翘着,中间那片要么锡膏没印够,要么器件没落到锡膏上,出来就是少锡、移位、飞件。
BGA 这类焊点藏封装底下的尤其吃亏,外观看不出,往往要过 X 光才发现边缘虚焊。做大器件的板子,有些客户会把 0.75% 再压到 0.5%。
出厂是平的,回流炉里还会再翘一次
这点容易被忽略。整板要进回流炉,峰值 240 到 260 度这一段树脂会软下来,压合时攒下的内应力重新释放,原本平着的板可能在炉子里又弯一下。
板越薄、面积越大、单面器件越集中,越明显。讲究的项目会先用空板走一次炉做验证,必要时加支撑载具,或者布局时把重型器件往外挪。
能改善的方向
头一条还是叠层对称,铜分布尽量均衡,空旷区域补上没有电气连接的假铜,几乎不花钱。第二条,板材选 Tg 高的,受热区间更稳。第三条注意防潮,吸潮的板过炉更容易出状况。第四条,别让大件悬在薄板正中间。
这些都是设计阶段的事。真到产线上才发现翘,补救手段就不多了——烘烤整平算一种,效果有限还得占时间。
常见问题
PCB翘曲到 0.75% 就一定不能用了吗?
0.75% 是 SMT 贴装常用的验收口径。纯插件组装、间距在 1.0mm 以上时容忍度宽一些;做 0.4mm 以下细间距 BGA 的项目常压到 0.5%,以图纸书面要求为准。
薄板和厚板哪个更容易翘?
同样条件下薄板更明显,自身刚度压不住内应力。厚板刚性好,但叠层不对称的话实际翘起量未必就小,只是肉眼不太看得出。
PCB翘曲能不能靠出货前烘烤解决?
烘烤能去潮气、让一部分应力松弛,值得一试,但治不了叠层不对称这个根因。要根治,还是回到叠层评审和铺铜均衡这两步。