软硬结合板为什么容易分层和弯折断裂?从覆盖膜开窗到压合参数的工艺要点与解决方法
软硬结合板的失效八成集中在两处:刚柔过渡区分层和弯折区铜箔断裂。分层根因是FR4与PI的CTE失配叠加压合参数不当;断裂根因是弯折区用了电解铜、弯曲半径不足或覆盖膜开窗伤线。据行业公开工艺资料,过渡区以硬板边缘为中心约3mm宽,是最脆弱的应力带;动态弯折寿命可达10万~20万次,前提是压延铜、足够弯曲半径与激光开盖三项同时到位。
为什么软硬结合板的失效总是集中在这几处?
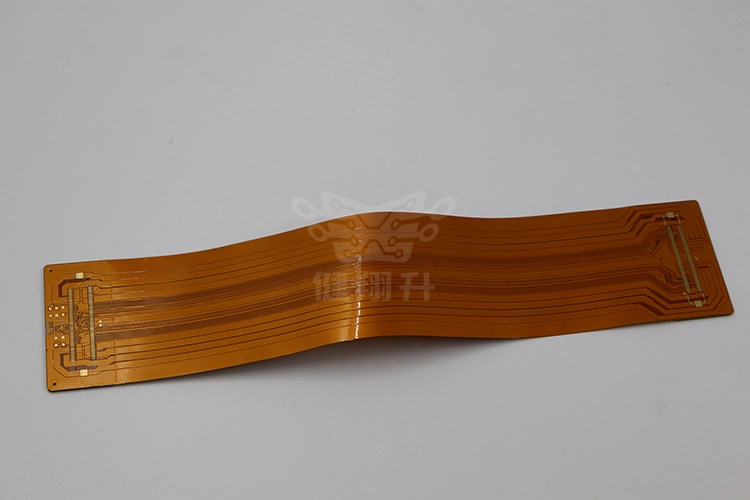
软硬结合板把FR4的刚性支撑和PI的柔性互连压进一块板里,价值在三维装配,难点也在这里:两种材料的物理特性不同,却要在同一块板里经历高温压合、回流焊接和机械弯折。据百度百科刚挠结合板词条引用的工艺资料,制造过程中的主要难点包括材料CTE差异与分层控制、涨缩与对位控制、弯折性能保障三组,对应的失效高发位置就是刚柔过渡区、压合界面和弯折区。
这篇文章按失效类型逐项拆根因、给参数窗口和解决方法。先给一个总原则:软硬结合板的问题大多在设计阶段就埋下了,打样阶段发现的分层和断裂,七成可以往前追溯到过渡区设计或材料选择。所以每一节都会先讲设计侧怎么预防,再讲工艺侧怎么补救。
问题一:刚柔过渡区分层——CTE失配的应力账怎么算
过渡区为什么是分层高发带?
据行业工艺资料,过渡区通常定义为以硬板边缘轴线为中心、宽度约3mm的区域,是整块板承受机械应力和热应力最集中的位置。FR4的热膨胀系数约14~17ppm/℃,PI约20~30ppm/℃(经纬向不同),回流焊时两者膨胀量不同,交界处就产生剪切应力。说白了,软硬结合就像把钢筋和橡皮筋粘在一起再放进烤箱——交界处永远是应力最大的地方。
过渡区的常见缺陷包括开裂、晕圈、层压空隙、树脂溢出和铜形变。解决方法按层次展开:
- 设计侧:过渡区避免布置元件焊盘,尤其是0402以下小件和BGA
- 设计侧:软区线路尽量与过渡区边缘垂直或大角度斜交,减少应力方向的铜箔截面
- 设计侧:采用泪滴加强焊盘与导线连接,降低应力集中
- 材料侧:选用低流动性粘结片(No-Flow PP),固化后残余应力更小
- 材料侧:TPI覆盖膜与无胶PI外层基材直接键合,提升结合可靠性(据百度百科词条引述的工艺方案)
- 工艺侧:压合前对软区表面做等离子清洗,去除油污与氧化物,增强胶层附着力
据云恒制造等PCBA领域公开资料,分层剥离的对策还包括优化层压参数(温度180~200℃区间、压力精准控制)和采用高Tg粘结材料。分层一旦在打样出现,不要急着反复重做同一套参数——先查过渡区设计有没有踩上面前三条,参数调整解决不了设计缺陷。
问题二:压合空洞与树脂溢出——粘结片管理比温度曲线更关键
压合是软硬结合板的核心工序,目标只有一个:让刚性层、柔性层和粘结材料充分贴合,无气泡、无分层、无翘曲。据爱彼电路公开的工艺资料,热压阶段升温速率控制在2~3℃/min、恒温160~180℃、恒温30~60min、压力0.8~1.2MPa是常见窗口;另一家厂商给出160~180℃、10~15kg/cm²的覆盖膜压合参数。具体数值以粘结片材料的固化特性和厂家工艺窗口为准——参数本身有各家差异,但控制逻辑相同。
压合空洞和树脂溢出的根因清单:
- No-Flow PP 未除湿存放,水分在高温下汽化形成气泡
- 排气时间不足或未用真空压机,气体残留
- 粘结片流动性选型不当,软区树脂过度流入(需对半固化片精确开窗)
- 叠层定位偏差,铆合后未用X-Ray检查层偏就进压合
- 缓冲材料缺失,压合应力集中在软硬交界处
对应的解决方法:No-Flow PP 除湿存放并记录开封时间;采用真空压机并延长排气段;半固化片按软区图形精确开窗防止树脂流入;铆合后X-Ray打靶确认对位再压合。据百度百科词条引述的产线实践,压合须采用专用程序,8层以上的高多层软硬结合板还应分步压合——先压部分层组检查对准情况,再做二次压合。
问题三:弯折区铜箔断裂——铜箔类型和弯曲半径是两道闸门
动态弯折寿命怎么保证?
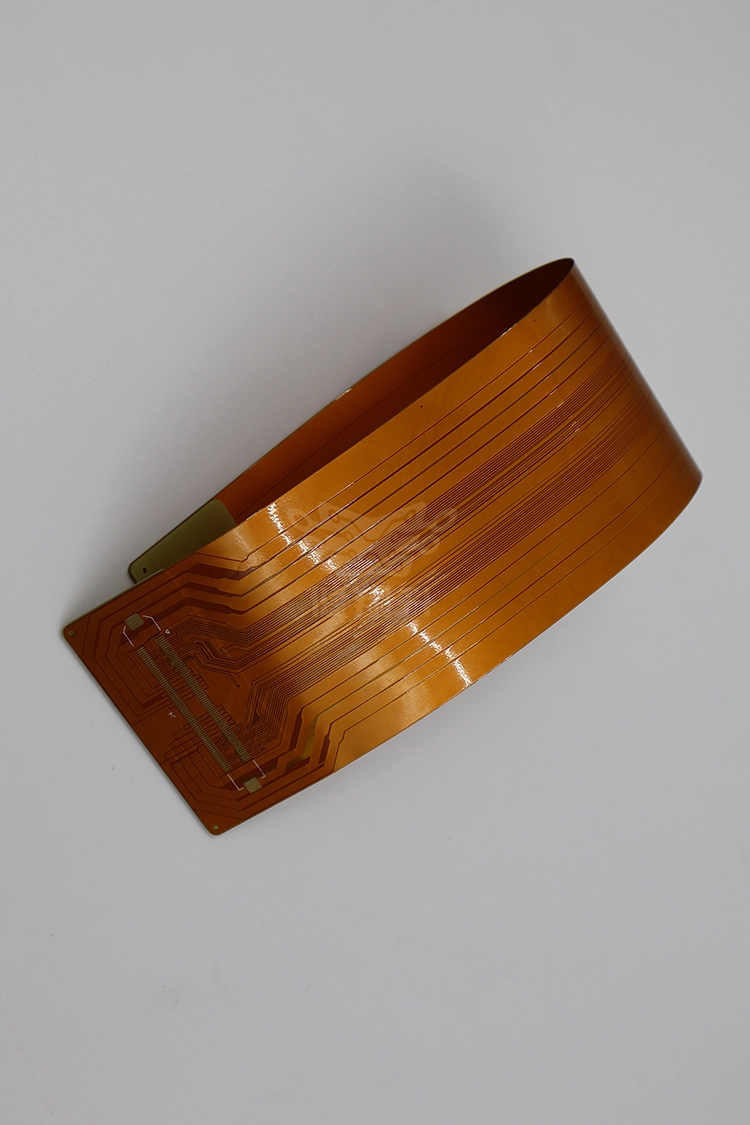
弯折区断裂是软硬结合板在客户端最常见的服役失效。两道闸门决定寿命:铜箔类型和弯曲半径。据行业公开工艺资料,压延铜(RA铜)晶格沿轧制方向排列,耐弯折性能明显优于电解铜(ED铜);动态弯折区域必须用压延铜,静态弯折(只折一次定型)可以用电解铜。据ibpcb公开技术资料,单层柔性板最小弯曲半径约3倍板厚,双层以上建议10~12倍板厚。
弯折区的设计与工艺要点:
- 弯折区线路用大弧度曲线过渡,禁止90°直角走线
- 弯折区避免过孔和金属化孔——孔壁铜在反复弯折下是裂纹源
- 覆盖膜开窗用激光切割或模具冲切,开窗尺寸比焊盘单边大0.1~0.2mm(据联合多层线路板公开资料),避免偏移遮挡焊盘
- 柔性区表面加覆盖膜(PI+丙烯酸胶,常用25μm/50μm规格)保护铜箔
- 验收用弯折寿命试验(IPC协会测试方法族中的2.6.28分册,具体限值以现行版本及订单标准为准)+ 热冲击 + 湿热循环
- 折叠手机级动态弯折通常要求10万~20万次后阻抗变化小于10%、无开裂分层(据ibpcb公开资料)
- 组装回流焊用缓升温曲线并控制峰值温度,减少对柔性基材的热冲击(据云恒制造公开资料)
举个例子:同样是4层软硬结合板,弯折区走直角线、用ED铜、弯曲半径2倍板厚的版本,弯折测试几百次就断;改成大弧度、RA铜、10倍半径的版本,可以轻松过10万次。三个改动的成本增量很小,寿命差两个数量级——这就是设计侧预防的价值。
问题四:涨缩与层偏——多层对位精度靠全链条管控
为什么软硬结合板的层偏比纯FR4更难控?
也就是说,纯FR4多层板里所有层涨缩特性一致,对位误差是可控的系统偏差;软硬结合板里两种材料涨缩不同步,误差是动态的,必须靠全链条管控。FR4和PI的涨缩系数不同,多层软硬结合板的层间对位是隐形难点。据联合多层线路板公开的产线资料,涨缩管控的做法包括:材料入库按批次抽测经纬向涨缩系数、内层图形按涨缩特性预补偿、压合采用X-Ray打靶定位,使各层对位偏差控制在±50μm以内。设计侧配合:在软区布置铆合孔辅助定位(据百度百科词条引述的工程实践)。
层偏的连锁后果是钻孔破盘:内层偏了,机械钻孔或激光钻孔打在焊盘边缘,孔环残缺直接判报废。涨缩控制是4层以上软硬结合板良率的分水岭——同一套设计,涨缩管控不严的厂家打样报废率可以是管控严格厂家的数倍。打样评估厂家时,可以要求提供层偏切片数据。
问题五:开盖损伤——激光、控深铣、V-CUT三种方式怎么选
软硬结合板要把软区的刚性层"揭盖"露出柔性层,开盖方式的选择直接影响软区损伤率。据百度百科词条引述的工艺实践,三种方式各有适用边界:
- 激光开盖:精度高、热影响区小,适合薄芯板和高密度区域,成本相对高
- 锣机控深开盖:机械铣削,效率高,控深精度依赖设备与参数,注意残厚均匀性
- V-CUT开盖:适合直线形开盖,成本低,异形轮廓不适用
- 选择依据:芯板厚度与结合区域形态,验证重点是有无残胶毛刺、软区有无划伤
官网产品数据显示,多层HDI软硬结合板(如8层二阶HDI、2R+4F+2R叠构)普遍采用激光开盖并配HI-POT耐压测试。也就是说,叠构越复杂、软区线路越密,越应该倾向激光开盖;简单直线的2~4层结构用V-CUT或控深铣更经济。
打样前的设计自检清单
把这份清单过一遍,能拦掉大部分返工:
| 检查项 | 要求 |
|---|---|
| 过渡区(硬边±3mm) | 不布置焊盘与过孔,线路大角度斜交,泪滴加强 |
| 弯折区铜箔 | 动态弯折用压延铜,静态可用电解铜并注明 |
| 弯曲半径 | 单层≥3倍板厚,双层以上≥10倍板厚 |
| 弯折区走线 | 大弧度曲线,禁直角,禁过孔 |
| 覆盖膜开窗 | 比焊盘单边大0.1~0.2mm,激光切割优先 |
| 粘结片 | 低流动性No-Flow PP,软区对应位置精确开窗 |
| 定位与涨缩 | 软区布置铆合孔,多层板确认X-Ray打靶流程 |
| 开盖方式 | 按芯板厚度与轮廓选择激光/控深铣/V-CUT并写明 |
| 验收标准 | 写明弯折次数、热冲击与湿热条件,约定具体数值 |
这张清单里最容易被跳过的是最后一行。验收指标写"按标准"等于没写——据行业通用做法,弯折次数、热冲击循环数这类可靠性指标应在订单里直接约定数值,双方才有争议仲裁依据。指标含糊的订单,出问题时吃亏的通常是采购。
软硬结合板打样能力参考(以厂商公开参数为准)
| 项目 | 官网产品数据示例 |
|---|---|
| 层数叠构 | 2~10层,如4+2(FPC)+4、2+2(FPC)+2(FPC)+2 |
| 典型板厚 | 1.00~1.60mm(软区可低至0.10mm) |
| 材料组合 | FR-4/IT-158/S1000-2M/IT-180A + 聚酰亚胺(生益/松下/杜邦) |
| 线宽/间距 | 0.076/0.1mm 至 3/3mil(HDI软硬结合) |
| 最小孔径 | 0.10mm(激光钻孔) |
| 特殊工艺 | 二阶HDI、激光开盖、HI-POT、插头镀金、屏蔽膜、3M背胶、点胶、阻抗 |
| 表面处理 | 沉金、沉镍金、沉金+镀金 |
| 体系认证 | ISO9001、IATF16949、ISO13485、RoHS |
总结:软硬结合板的五个高频失效——过渡区分层、压合空洞、弯折断裂、层偏、开盖损伤——没有一个是纯工艺问题,全部能往前追溯到设计或材料选型。把过渡区让出来、弯折区用对铜箔和半径、粘结片管好湿度、涨缩预补偿做进图形、开盖方式写进订单,这五件事做到位,软硬结合板就从"最难做的板"变成"参数可控的板"。
常见问题
- 软硬结合板为什么比同层数FR4贵这么多?贵在三处:两种材料的压合工序链更长(分步压合、X-Ray打靶、等离子清洗都是额外工序)、软区材料与覆盖膜成本高于FR4、开盖与检测(HI-POT、弯折试验)工时更重。这是结构性成本,不是报价水分。
- 过渡区为什么不让放元件?过渡区以硬板边缘为中心约3mm宽,是CTE失配应力最集中的区域,元件焊点在这里会受到反复剪切应力,回流焊和服役中都容易开裂。焊盘至少让出过渡区,可靠性要求高的产品再往外留余量。
- 动态弯折和静态弯折有什么区别?静态弯折只折一次固定形状(如装配折弯),电解铜可以胜任;动态弯折反复运动(如折叠屏铰链、翻盖设备),必须用压延铜并保证10倍以上板厚的弯曲半径,寿命要求从数千次到20万次不等。
- 覆盖膜开窗偏移会带来什么问题?开窗比焊盘单边小0.1mm以上就可能遮挡焊盘导致虚焊,偏移过大则铜箔暴露,弯折时从暴露点起裂。激光切割开窗精度最高,批量可用模具冲切摊薄成本。
- 软硬结合板打样需要提供哪些资料?叠层图(标明软硬区尺寸与层数分配)、弯折区的弯折方向与次数要求、覆盖膜开窗图、开盖方式、验收指标(弯折次数/热冲击/耐压)。资料齐全时工程评审一次通过的概率显著提高。
- 怎么评估厂家的软硬结合板能力?看三点:有没有多张FPC压合与高层数叠构的公开案例(如2+2F+2、4+2F+4叠构)、涨缩管控流程(批次抽测+预补偿+X-Ray打靶)、开盖方式是否齐备。要求提供层偏切片数据是最直接的验证方式。
关联阅读
关于健翔升:深圳健翔升科技提供2~10层软硬结合板打样与批量制造,支持多张FPC压合、二阶HDI软硬结合、激光开盖与HI-POT测试,材料覆盖生益/松下/杜邦聚酰亚胺体系,工程评审可在在线计价提交叠层图后进行。