PCB过孔孔径和厚径比怎么定?从钻孔能力、深镀铜到可靠性风险的工艺窗口解读
过孔孔径和厚径比(Aspect Ratio,孔径与板厚之比)决定一块板能不能稳定量产:常规机械钻孔孔径下限在 0.15mm 左右,激光孔可以做到 0.10mm 以下,而厚径比一旦超过 10:1,孔铜镀覆均匀性会明显变差,热应力下的断孔风险随之上升。据 IPC-2221(以现行版本为准)的设计建议,过孔尺寸应结合板厚与载流综合确定,本文按"孔径怎么选→厚径比怎么算→钻孔和电镀为什么难→可靠性怎么验→设计上怎么留余量"的顺序,把这套参数的工程逻辑一次讲透。
过孔孔径和厚径比到底管什么
说白了,孔径管的是"钻不钻得出来、镀不镀得进去",厚径比管的是"镀进去之后均不均匀、可不可靠"。这两个参数不是独立的,板厚一变,同样的孔径对应的厚径比就变了,风险等级完全不同。
一块 1.6mm 厚的板打 0.3mm 孔,厚径比 5.3:1,属于常规工艺;同样的 0.3mm 孔打到 2.4mm 厚的背板上,厚径比变成 8:1,电镀时就得多花一倍的心思。我们在实际评审客户 Gerber 的时候,最常见的问题不是孔径本身有多小,而是设计者没有意识到板厚和孔径是绑在一起评估的。
过孔在板内承担三个角色,角色不同选孔径的思路完全不同:
- 电气连接:层间导通,信号孔 0.2mm 通常够用,重点看阻抗与残桩。
- 散热通道:功率器件下方的 thermal via 阵列,孔径小但数量多,重点看孔铜截面积。
- 结构支撑:插件孔承受元件引脚的机械应力,孔径按元件引脚规格加余量。
举个例子,电源路径上的过孔就不能只按信号孔的思路选 0.2mm:载流不够时温升会超标,工程上要么加大孔径到 0.3mm 以上,要么用多孔并联分摊电流。
孔径怎么选:三类过孔的下限不一样
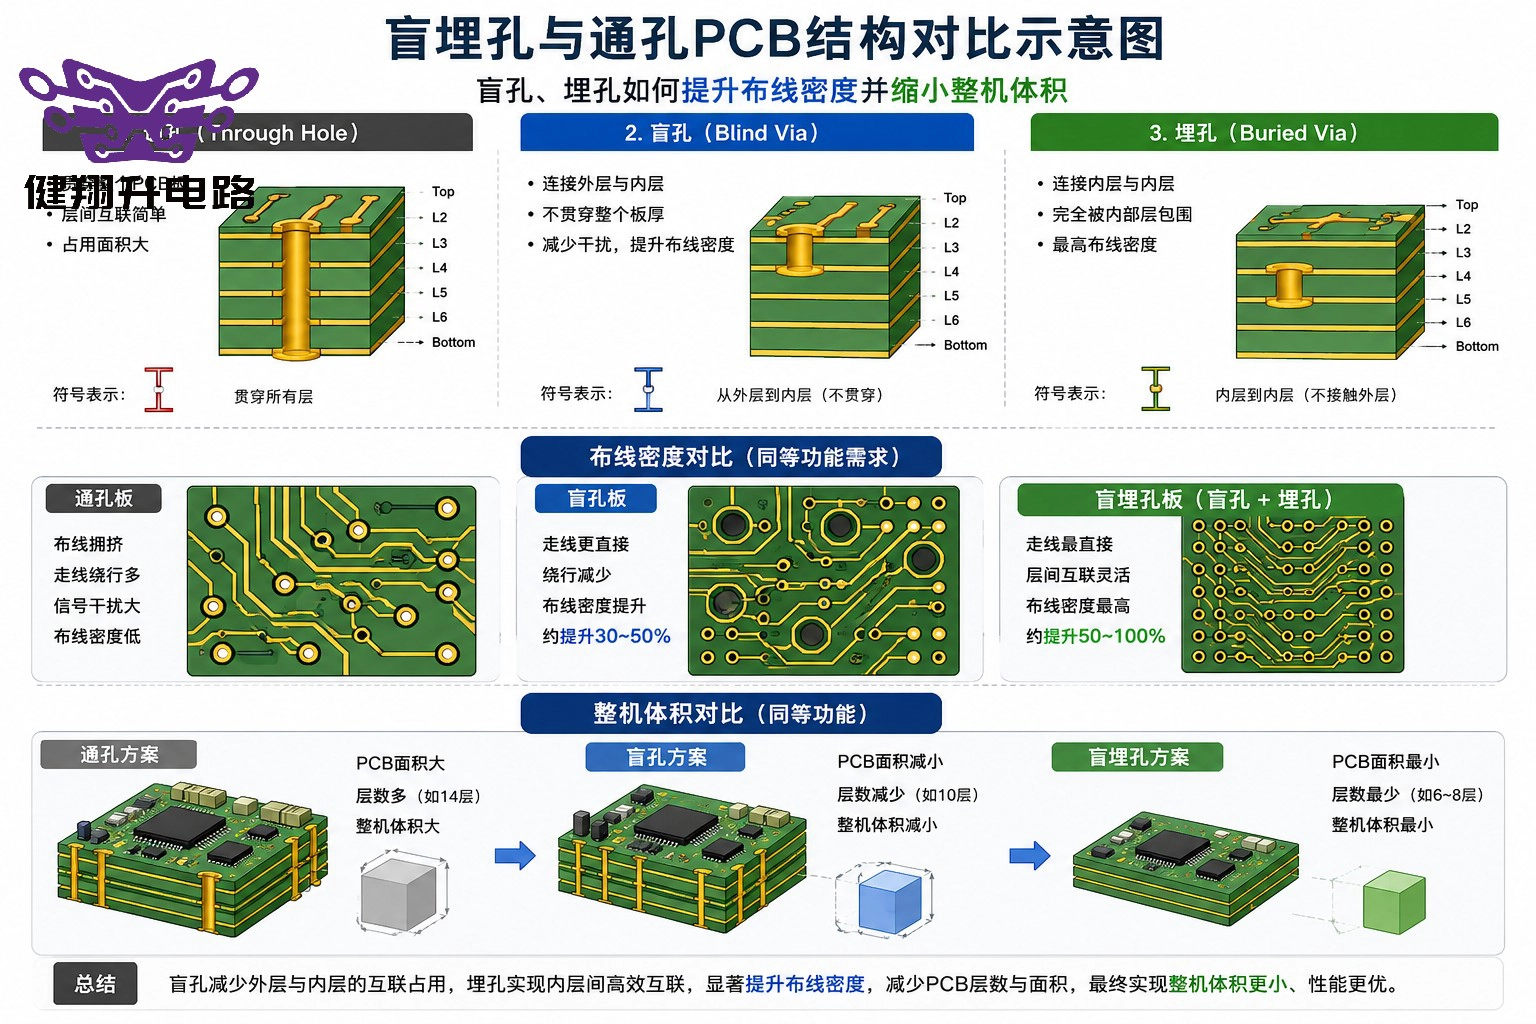
过孔按制造方式分三类,孔径下限差别很大。选孔径之前先确认自己用的是哪一类,这是很多设计失误的起点。
| 过孔类型 | 常见孔径范围 | 工艺下限 | 典型场景 |
|---|---|---|---|
| 通孔(Through Via) | 0.15~0.5mm | 机械钻孔 0.15mm | 常规多层板、插件孔 |
| 盲孔(Blind Via) | 0.075~0.15mm | 激光钻孔 0.075~0.10mm | HDI 一阶~任意阶 |
| 埋孔(Buried Via) | 0.10~0.20mm | 机械或激光,内层压合前完成 | 高密度互连、载板 |
机械钻孔的成本远低于激光孔,能用 0.15mm 通孔解决的,就不要为了"看起来高级"去上 HDI。反过来说,BGA 间距 0.4mm 以下的封装,扇出空间摆不下 0.15mm 孔加焊盘,那就只能走 HDI 激光孔路线。举例来说,0.4mm 间距 BGA 的焊盘间只有约 0.2mm 空隙,0.15mm 机械孔加 0.25mm 焊盘根本放不进去,激光孔 0.1mm 加 0.18mm 焊盘才塞得下——这就是孔径选择被封装"倒逼"的典型场景。
还有一个常被忽略的点:孔径越小,钻孔刀具越脆。0.15mm 的钻针直径只有两根头发丝,排屑槽极浅,盖板材料稍有不均匀就容易断刀或孔位偏移。所以孔径下限不是"钻头做不做得出来"的问题,而是良率曲线开始陡降的位置——这也是为什么同尺寸板,多 500 个 0.15mm 孔的报价比多 500 个 0.3mm 孔贵不少。
厚径比:常见能力边界与风险分级
厚径比 = 板厚 ÷ 孔径。行业通行的能力分级大致是:≤8:1 常规工艺,8:1~10:1 需要工艺确认,10:1 以上属于高厚径比,要单独评估。换句话说,厚径比不是"行不行"的问题,而是风险和成本分级的依据。具体验收标准以 IPC-6012(以现行版本为准)、客户规范及产品性能等级要求为准。
厚径比为什么是硬约束?
厚径比为什么是硬约束?因为电镀是靠药水在孔内流动交换完成的,孔越深、径越小,孔内的药水交换越困难,孔口和孔中心的镀铜厚度差就越大。深镀能力差的产线,8:1 的孔可能孔口镀 30μm、孔中心只有 15μm,孔中心就成了热应力下的薄弱点。据公开工艺资料统计,孔口与孔中心铜厚差会随厚径比上升呈非线性扩大,这也是 10:1 以上订单必须单独评估的原因。
| 厚径比区间 | 工艺定性 | 主要风险 | 设计建议 |
|---|---|---|---|
| ≤8:1 | 常规量产窗口 | 风险低 | 按标准孔铜要求即可 |
| 8:1~10:1 | 需要工艺确认 | 孔铜均匀性下降 | 注明孔铜要求,评估产能 |
| 10:1~12:1 | 高厚径比 | 深镀能力、断刀率上升 | 提前与工厂做 DFM 确认 |
| >12:1 | 极限工艺 | 良率与可靠性双重风险 | 考虑背钻替代或改叠层 |
算一笔实际账:2.0mm 厚的背板用 0.2mm 过孔,厚径比 10:1,属于需要工艺确认的区间;如果把这板改成 0.25mm 孔,厚径比降到 8:1,直接回到常规窗口,价格和交期都会友好很多。也就是说,很多时候把孔径放大 0.05mm,比任何工艺优化都管用。
钻孔环节为什么难:刀具、盖板与孔位精度
机械钻孔是 PCB 制造里单环节报废贡献最大的工序之一。小孔径钻孔的难点集中在三处:刀具、材料、参数窗口。
刀具寿命与断刀
0.15mm 钻针的寿命通常按千孔级管理,远短于 0.3mm 以上的钻针。钻针磨损后孔壁粗糙度上升,直接影响后续沉铜电镀的结合力。有经验的钻孔主管会按孔径分档管理换刀周期,而不是一刀切——这就是同样的图纸在不同厂做出来孔铜质量差异大的原因之一。
盖板与垫板
钻孔用铝盖板 + 木垫板的组合。盖板导向、散热、防毛刺;垫板支撑、防出口毛刺。高厚径比孔 drilling 时排屑空间小,垫板偏软会让出口毛刺加重,偏硬又增加断刀风险,垫板选型是实打实的经验活。
孔位精度怎么保证?
多层板压合后材料有涨缩,钻孔前要按批次实测涨缩系数做补偿。0.15mm 孔配 0.25mm 焊盘时,单边环宽只有 0.05mm,孔位偏移 0.05mm 就可能切环——这也是为什么小孔设计必须配足够大的 Pad,或者干脆用盘中孔工艺把焊盘和孔的关系交给工厂管理。
激光钻孔是另一套逻辑:CO2 或 UV 激光按能量烧蚀介质层,孔径精度高、没有刀具磨损问题,但只能打盲孔,且要控制能量避免烧伤铜面。激光孔的"厚径比"通常用阶深比描述,一阶孔深一般控制在 50~80μm 介质厚度以内,阶数越高对每一阶的能量控制和孔底残渣清理要求越苛刻。
深镀铜:孔铜均匀性怎么保证
高厚径比孔的核心工艺难点全在电镀:要让孔中心的铜厚尽量接近孔口,靠的是低电流密度、强搅拌药水和合理的阳极排布,而不是简单延长电镀时间。
电镀铜的深镀能力(Throwing Power)跟药水体系关系密切。低铜高酸体系配高分散剂,深镀能力明显好于传统体系,10:1 孔的孔口/孔中心铜厚比可以控制在合理范围。整流器纹波、辅助阳极、脉冲电流这些手段也都在用,不同厂家的组合不一样,这就是"高厚径比要选对工厂"的原因。说白了,深镀铜拼的不是设备贵不贵,是药水配方和操作者手艺的组合。
孔铜厚度怎么验收?IPC-6012(以现行版本为准)按产品等级给出了孔铜最低厚度要求,HDI 和通孔的要求不同。我们建议客户在图纸里直接标注孔铜要求而不是只写"按标准",因为标准里 Class 1/2/3 的差别落到具体板上就是寿命差。据健翔升官网产品页公开参数,12 层 1.20mm 混合互连板的最小孔径标注为机械 0.15mm/激光 0.10mm,16 层 1.80mm 任意阶板同为机械 0.15mm——对应厚径比 8:1 与 12:1,也就是上面表格里"常规窗口"和"高厚径比"的分界位置。
还有一个容易被漏掉的操作:金相切片要切到孔中心。抽查切片如果只切到孔口附近,测出来的孔铜数据会虚高,真正有风险的是孔中心那段。靠谱的工厂会按 IPC-TM-650(以现行版本为准)方法做微切片,抽高厚径比孔位,这也是我们内部抽检的固定动作。也就是说,切片数据好不好看,先看切的位置对不对。
可靠性风险:断孔、热应力与加速验证
孔铜不足的板子在常温测试里完全正常,问题出在使用阶段。温度循环下 FR-4 的 Z 轴膨胀系数远高于铜,孔壁被反复拉伸压缩,孔铜最薄处率先疲劳开裂——这就是"断孔",表现为时好时坏的间歇性开路,是最难排查的一类现场失效。
- 热应力测试:288°C 漂锡 10 秒若干次循环,观察孔铜和孔壁有无裂纹,循环次数按 IPC-6012(以现行版本为准)对应产品等级及客户规范执行。
- 温度循环:-40~125°C 或按产品定义的区间循环数百至上千次,用电测监控阻值变化。据行业公开报道,车规与医疗类产品的循环次数要求普遍高于消费级一个量级。
- IST(Interconnect Stress Test):在测试 coupon 上通大电流自加热,加速孔铜疲劳,定量评估互连可靠性。
举一个我们处理过的案例:一块汽车域控板,量产三个月后售后出现千分之几的间歇性重启。排查到最后发现是 1.6mm 板上的 0.2mm 电源过孔,厚径比 8:1 处于边界,个别孔孔中心铜厚不足。改设计为 0.25mm 孔并用双孔并联后问题消除。这个案例的教训是:电源路径上的过孔,厚径比余量要比信号孔再放宽一档。
设计落地:孔径-板厚速查与过孔设计清单
把前文的逻辑压缩成一张速查表,Layout 阶段对着选孔径,比事后 DFM 来回改版省事得多。
| 常见板厚 | 信号过孔建议孔径 | 电源过孔建议孔径 | 对应厚径比 |
|---|---|---|---|
| 1.0mm(4~6层) | 0.20mm | 0.25~0.30mm | 5:1~4:1 |
| 1.6mm(6~10层) | 0.20~0.25mm | 0.30mm | 8:1~5.3:1 |
| 2.0mm(10~14层) | 0.25mm | 0.30~0.35mm | 8:1~5.7:1 |
| 2.4mm 以上(背板/电源板) | 0.25~0.30mm | 0.35mm 以上或多孔并联 | ≥9.6:1 需评估 |
过孔设计清单,Layout 完自查一遍:
- 电源过孔是否做了载流核算,多孔并联时是否均匀分布在电流路径上。
- 高速信号的过孔是否做了残桩(stub)管理,必要时改背钻或盲孔。
- BGA 区域孔径与焊盘是否匹配封装间距,是否需要切换 HDI。
- 高厚径比孔是否已在图纸标注孔铜要求与验收等级。
- 盘中孔是否明确注明填孔类型(树脂/电镀),避免工厂默认工艺。
如果你不确定自己的叠层能不能撑住这些参数,把板厚和孔径清单发给工厂做一次 DFM 评审,比打完样返工划算——这也是 PCB打样 前最值得花十分钟做的一件事。
健翔升过孔工艺产线能力
| 项目 | 健翔升能力 |
|---|---|
| 机械钻孔最小孔径 | 0.15mm(量产) |
| 激光孔径 | 0.075~0.10mm(HDI 一阶至任意阶) |
| HDI 能力 | 一阶至七阶/任意阶,10 层四阶盲埋(线宽 0.075/0.08mm) |
| 高多层能力 | 最高 64 层高精度多层板 |
| 线宽线距 | 3/3mil 量产,阻抗控制 ±5% |
| 孔铜管控 | 按 IPC-6012(以现行版本为准)等级抽微切片,高厚径比孔定点切片 |
| 验证手段 | 288°C 热应力、温度循环、飞针/测试架电测 |
常见问题
- PCB 过孔最小孔径能做到多少?机械钻孔量产下限通常在 0.15mm,再小就切换激光孔路线,激光孔径可以做到 0.075~0.10mm,具体按工厂设备与板厚确认。
- 厚径比超过 10:1 就不能做吗?不是不能做,而是要单独评估:孔铜均匀性、电镀产能、可靠性验证都要过一遍,报价和交期也会变化。10:1 以内的需求,多数正规工厂都能确认。
- 0.2mm 和 0.15mm 过孔成本差多少?小孔的单孔钻孔成本更高、报废率更高,差价因板而异,无法给出统一数字;设计上能用 0.2mm 就不必刻意压到 0.15mm。
- 激光孔和机械孔能混用吗?可以,这就是 HDI 的常规做法:激光孔做层间互连,机械孔做过孔和插件,两类孔在同一块板上各司其职。
- 电源过孔怎么算够不够?先估算过流,再按孔铜截面积核算温升,单孔不够就用多孔并联;电源路径的厚径比建议比信号孔再放宽一档。
- 盘中孔一定要塞孔吗?BGA 盘中孔建议塞(树脂或电镀填孔),否则回流焊时锡膏从孔里流失会造成虚焊;具体填孔方式在设计阶段就应注明。