FPC 弯折区铜箔选型|压延铜箔 vs 电解铜箔 弯折寿命、轧向、蚀刻要点
FPC弯折区的铜箔不能随手填默认型号。压延铜箔晶粒是片状,表面粗糙度Rz能控到1~2μm,同样18μm厚度,动态弯折次数比电解铜箔高四五倍。代价是价格高出四到六成,剥离强度偏低,轧制方向还得顺着弯折轴排。
压延铜箔和电解铜箔,差别从造法就分开了
两种料都能做FPC软板,路径完全不同。电解铜箔是把铜离子从硫酸铜溶液里电沉积到滚筒上,晶粒顺着电场方向往上长,柱状;压延铜箔是拿铜锭反复冷轧再退火,晶粒被压成片状,顺着轧制方向铺开。同样厚度,一个像竖着的纤维,一个像压扁的层叠。
结构不一样,落到手上的指标就差三项:弯折疲劳、表面粗糙度、剥离强度。
18μm的铜箔,弯折次数差四五倍
先分清动态和静态。动态弯折是装好之后还在反复动,铰链、关节、滑盖都算;静态是装好就不动。柱状晶在反复应力下,晶界先起微裂纹,裂纹连起来就是断线;片状晶能跟着变形,断得慢。
18μm这个常用厚度上,压延铜箔的动态弯折能到五十万次以上,普通电解铜箔十万到二十万次。断裂伸长率也差着档次,前者能到20%~30%。
弯折半径要一起算。单面板的弯曲半径约是板厚的6倍,双面10~12倍,多层15倍以上。半径压不下去、又非折不可,才轮到换铜箔;半径够、动作次数不多,用普通料就行,不必上高端。
表面越光滑,剥离强度越要盯
电解铜箔的毛面粗糙度Rz在3~5μm,压延的能控到1~2μm。表面光滑,高频的趋肤效应损耗小,覆盖膜压上去也贴得平。
麻烦出在结合力。铜箔和PI靠粗糙面的机械咬合,料太光滑,压合前必须做粗化,参数没调好,过一遍回流或者折几次就起分层。这是换料时容易漏的一步:型号换了,前处理和压合曲线还按老参数走。
价格、方向性、厚度,三个先天限制
这种料的单价高出四到六成,工序长、轧机贵,规格集中在12~35μm,再厚就难做。电源走线那种要1oz、2oz的位置,还是电解铜箔。
方向性也得注意。它顺着轧制方向延展性更好,横过来差一截,排版时弯折轴尽量垂直于轧向,图纸上要标出来。宽幅受轧机限制,做长条板先问一句料宽。
还有蚀刻这一条。轧制出来的晶粒致密,蚀刻速率比电解箔慢,做0.05mm以下的细线路要重新调药水浓度和传送速度,照老参数走容易过蚀,线宽被咬细。
| 对照项 | 压延 | 电解 |
|---|---|---|
| 晶粒 | 片状,顺轧向 | 柱状,垂直生长 |
| 表面粗糙度Rz | 1~2μm | 3~5μm |
| 18μm动态弯折 | 50万次以上 | 10万~20万次 |
| 常用厚度 | 12~35μm | 12~105μm |
| 价格 | 高四到六成 | 基准 |
该换的换,不必整块板升级
折叠屏转轴、机器人关节、云台、经常开合的舱门,这类位置弯折半径小、寿命要求高,弯折区指定压延铜箔。走静态排线的内部连接、按键板、电池采样线,电解铜箔够用,整板换高端料没什么意义。
载流别算反。薄铜箔载流小,而压延的规格偏薄,大电流区硬换会吃亏。常见做法是分区:电源段用35μm电解铜箔,信号和弯折区用12μm压延铜箔,一块板上两种料并存。
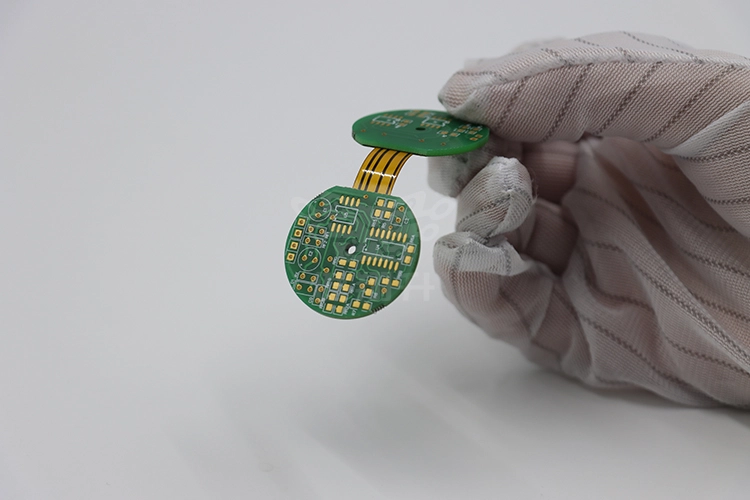
软硬结合板更要注意分段标注。软板段在弯折区,硬板段在安装区,图纸上别整块写一个型号。健翔升接这类订单时,会先问弯折半径和动作次数,再定铜箔和胶系——12μm压延配无胶基材的耐折表现,和有胶结构差得不少,这两项一起定才有意义。