新闻资讯/
厚铜PCB加工工艺要点:蚀刻因子、导线宽厚比、导热基材与电镀均匀性控制
发布时间:2026-10-07 18:42:08
厚铜PCB通常指成品铜厚≥3oz(约105μm)的线路板,加工难点集中在蚀刻因子下降、导线宽厚比失衡、导热基材选择与电镀均匀性控制四个环节。说白了,铜越厚,侧蚀越严重,线宽越难保,导热路径越要算清楚。本文按工艺顺序拆解各环节的关键参数窗口与现场对策。
厚铜PCB到底“厚”在哪里
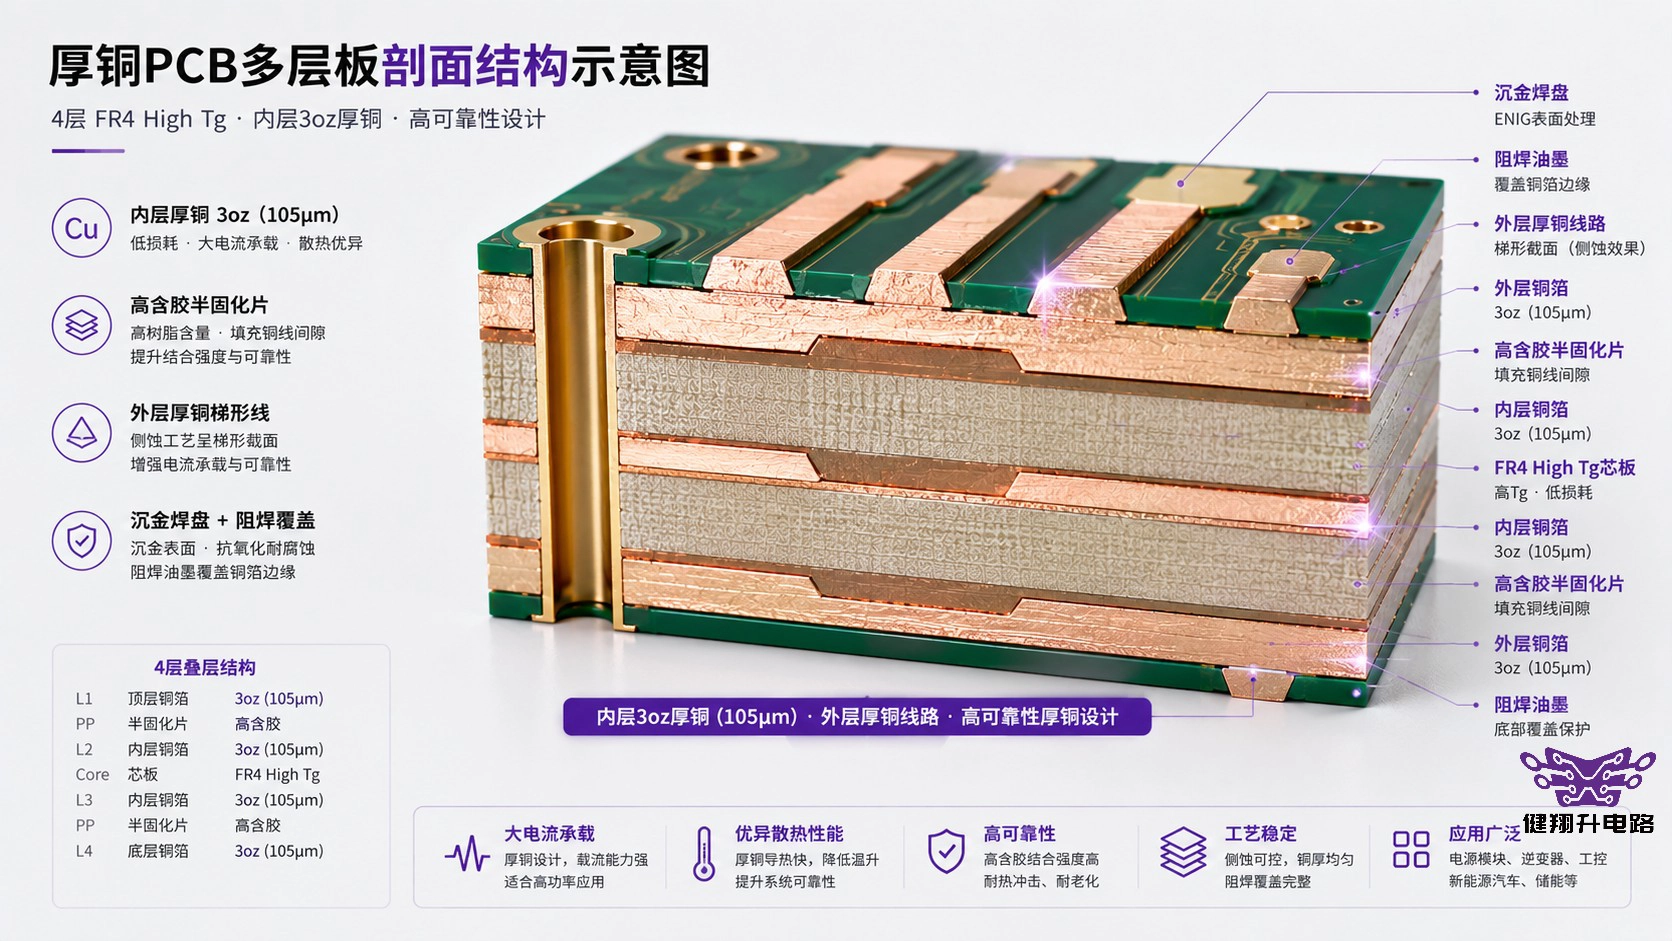
行业内把成品外层铜厚达到3oz及以上的板子统称为厚铜板,再往上4oz、6oz、10oz甚至更厚多用于大电流、高功率场景。普通FR4打样常见的1oz、2oz铜厚,蚀刻侧蚀量相对可控;一旦进入3oz以上区间,铜厚带来的连锁效应就开始放大。我们实际做过一批6oz的工业电源板,最直观的感受就是:同样的线宽设计,厚铜板蚀刻后实际导线比薄铜板“瘦”得更多。
厚铜板的主战场是功率转换、电机驱动、新能源与车载电源模块。这些场景的共同点是单位面积要走大电流,铜厚直接决定温升和载流能力。也就是说,厚铜不是“把线做粗”这么简单,它牵动的是从图形转移、蚀刻、电镀到层压的一整条工艺链。具体铜厚与孔铜要求应以适用版本的 IPC-6012(以现行版本为准)及客户规范为准,不能只看名义值。
- 3oz~4oz:常见的电源与工控主板区间,工艺难度开始抬升。
- 6oz~10oz:大电流与散热基板常用,蚀刻与电镀窗口明显收窄。
- 10oz以上:多为特种电源与汇流场景,通常需要阶梯铜或埋铜块配合。
蚀刻因子:铜厚之后的第一道坎
蚀刻因子(Etch Factor)是衡量侧蚀程度的核心指标,等于导线高度除以侧蚀量(通常取单侧)。铜越厚,蚀刻液在向下咬食的同时也向侧面推进,侧蚀量随之变大,蚀刻因子随之下降。举个例:2oz板子侧蚀可能只有15μm,到了6oz,同样药水条件下侧蚀可能到30μm以上,线宽补偿就要重新算。
什么是蚀刻因子,它怎么影响线宽
蚀刻因子 = 铜厚 ÷ 侧蚀量。因子越高,说明侧蚀越小、线条越“直”。厚铜板因为分母(铜厚)大,要在高电流下保持高因子,靠的是药水喷淋压力、喷淋角度、传送速度和蚀刻液活性的综合控制。我们厂里常见的做法是把厚铜板的蚀刻段速度调慢、喷淋压力分段加高,让药液更均匀地进入密集线路间隙。据 CPCA 协会公开交流数据,厚铜板在功率与新能源领域的占比近年持续抬升,这也让蚀刻因子的工艺管控更受重视。
典型工艺窗口与补偿方法
工程上一般按“设计线宽 + 侧蚀补偿”来下图形。补偿量不是固定值,而是随铜厚上升而增大。举个例子,3oz板在精细间距区域,单侧补偿常取到25~35μm量级(参考值,以客户规范为准);到6oz,补偿要再上一个台阶,且必须配合更宽的间距设计。也就是说,厚铜板的线宽公差,本质上是由蚀刻因子决定的。
| 铜厚(成品外层) | 侧蚀参考量级 | 蚀刻因子特征 | 线宽补偿策略 |
|---|---|---|---|
| 1oz(约35μm) | ≤15μm | 因子高,易控制 | 常规补偿 |
| 3oz(约105μm) | 25~35μm(参考) | 因子下降,需分段喷淋 | 中等补偿 |
| 6oz(约210μm) | 30~45μm(参考) | 因子明显下行 | 加大补偿+间距放宽 |
| 10oz及以上 | 需专用蚀刻 | 常规产线难稳定 | 阶梯铜/埋铜块配合 |
结论:厚铜板蚀刻不是“多刻一会儿”,而是用工艺窗口把侧蚀量锁在可控范围。
导线宽厚比与线条成型
导线宽厚比(Aspect Ratio of Trace)指线宽与铜厚之比。比值越小,线条越像“高墙”,蚀刻时药液越难到底部、拐角和焊盘根部越容易残留或咬边。业内有个经验说法:精细厚铜区域,宽厚比不宜低于某个下限,否则成品导线截面会变成梯形甚至顶部断裂。具体下限随药水与设备不同,以工艺验证为准。
宽厚比的经验下限
举个例子,6oz铜厚若要做0.15mm线宽,宽厚比已经很吃紧,蚀刻因子一旦波动,线宽就掉出公差。我们实际遇到过客户拿薄铜板的设计直接套厚铜,结果密集区域整批线宽偏细。说白了,厚铜板的线宽设计必须按“铜厚重新评估”,不能平移薄铜参数。
拐角、焊盘与孤岛处理
厚铜下,锐角拐角更容易出现蚀刻死角,焊盘根部也容易因侧蚀不均产生针孔。工程上会把尖角改为圆角、把孤立细线适当加宽,必要时调整焊盘到导线的过渡。这些动作看似小,却直接决定厚铜板的一次通过率。
导热基材怎么选
厚铜板很多是大功率场景,热量要靠基材和铜箔一起走。常见的导热路径有三类:导热FR4(在介质里加填料提升导热)、金属基板(铝基/铜基,把热量导到金属底)、以及高Tg板材承受更高结温。选哪条路,取决于功率密度、绝缘要求和成本结构。
铝基、铜基与导热FR4的边界
铝基板成本低、散热够用,适合中功率LED与电源;铜基板导热远超铝基,适合更高功率密度,但材料与加工都更贵;导热FR4则保留FR4的可加工性,适合既要多层又要一点散热的场合。也就是说,导热基材不是越贵越好,而是看功率密度和绝缘距离怎么平衡。据行业统计,新能源与车载电源模块对铜基与厚铜组合的需求近年增长明显。
热阻与Tg的权衡
基材的Tg(玻璃化转变温度)决定它能长期承受多高温度,导热填料加得越多,导热上去了,但脆性往往也上升,钻孔和层压要重新评估。我们做厚铜+导热基材时,会先确认Tg、Td(热分解温度)和Z轴膨胀系数,避免高温下分层。具体选材可参考客户规范与适用版本的 IPC-4101(以现行版本为准)对基材等级的要求。
电镀均匀性控制
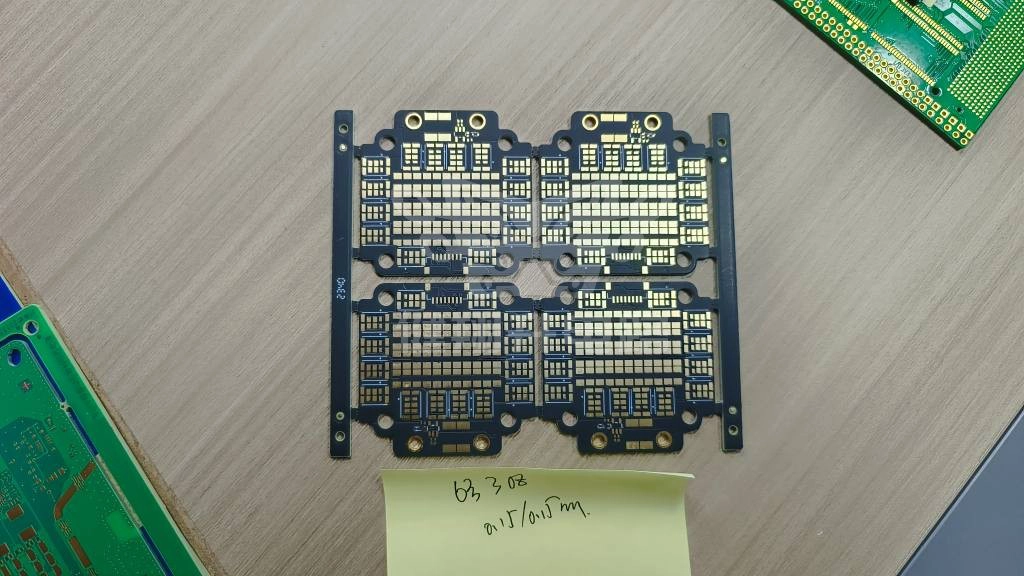
厚铜板对电镀均匀性的要求比薄铜苛刻得多。图形电镀时,板面电流分布不均会直接体现在面铜厚度差和孔铜厚度差上;而孔铜不足恰恰是可靠性隐患。载流能力可参考 IPC-2152(以现行版本为准)的截面与温升模型来评估所需铜厚。
图形电镀与板面电流密度窗口
厚铜要求更高的面铜,意味着更长的电镀时间,而电镀时间越长,边缘效应和局部电流集中越明显。我们实际做法是加辅助阴极、优化夹具遮蔽,并把电流密度控制在一个常见工艺窗口内,避免局部烧焦或厚度断层。举个例子,同一块板如果图形分布极不均匀,孤立大铜面区域会比细线区域镀得厚,必须靠图形设计上的“偷铜”或电镀填平来平衡。
孔铜与面铜的差异控制
孔壁铜厚和板面面铜不是一回事。深镀能力(Throwing Power)决定了孔中心能否镀匀。厚铜板往往同时要求高面铜和高孔铜,两者拉扯,需要更精细的添加剂管理与搅拌控制。铜箔等级依据 IPC-4562(以现行版本为准)分级,压延铜与电解铜在厚铜场景下的表现也不同。
| 控制对象 | 常见失效 | 对策 |
|---|---|---|
| 面铜均匀性 | 厚度差大、边缘烧焦 | 辅助阴极+电流窗口优化 |
| 孔铜均匀性 | 孔中心偏薄 | 提升深镀能力、搅拌管理 |
| 图形分布 | 孤立铜面过厚 | 设计加偷铜/填平 |
厚铜板常见的翻车点与对策
把上面几个环节合起来看,厚铜板最容易出问题的地方其实有规律。我们梳理成一张“现象—根因—对策”表,方便打样前自查。
| 典型问题 | 根因 | 怎么避免 |
|---|---|---|
| 线宽偏细 | 蚀刻因子下降、补偿不足 | 按铜厚重算补偿、放宽间距 |
| 孔铜偏薄 | 深镀能力不足 | 优化电镀参数、增加镀铜时间 |
| 分层起泡 | 导热基材Tg/膨胀不匹配 | 核对Tg、CTE,层压参数重调 |
| 焊盘根部针孔 | 侧蚀不均、蚀刻死角 | 圆角处理、优化喷淋 |
| 翘曲超差 | 铜面积/叠层不对称 | 叠层对称设计、压合整平 |
打样与批量生产的工艺衔接
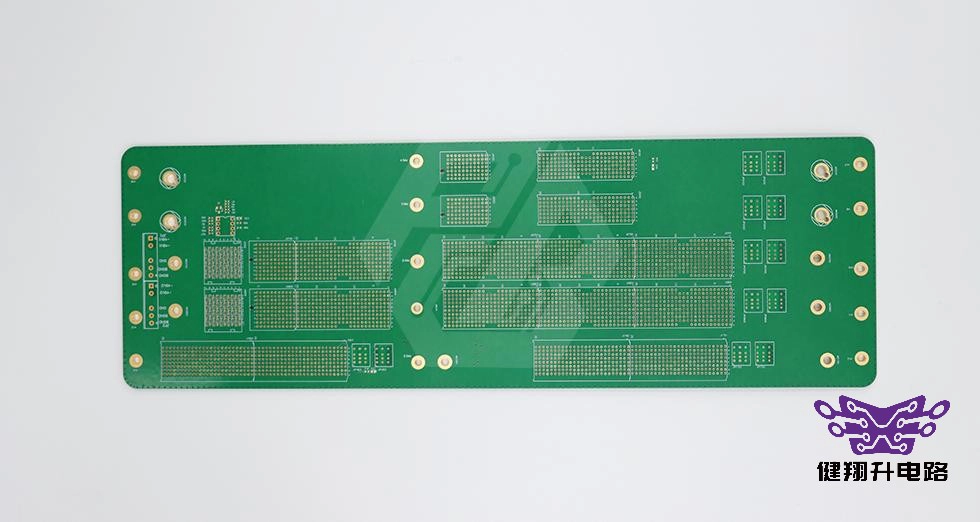
厚铜板最怕“打样一套参数、量产另一套参数”。打样阶段验证的蚀刻补偿、电镀窗口和层压曲线,必须固化成量产作业指导,否则批量一致性格外难保证。我们遇到过样品一次过、量产整批线宽偏移的情况,根因就是补偿系数没随铜厚规格同步锁定。
另外,厚铜板的检测也要升级:常规飞针对厚铜的导通与绝缘判定阈值要复核,微切片看孔铜和面铜分布是必检项。对采购来说,询价时把铜厚、基材、Tg、层数一次性说清,能少走很多返工弯路。据某券商研报测算,功率类PCB的厚铜渗透随新能源与服务器电源增长而抬升,打样前置工艺沟通的价值在上升。
另一个常被低估的环节是包装与搬运:厚铜板刚性更好但通常更重、更脆,拼版分板方式要重新考虑,V-CUT应力在厚铜下更容易崩边。我们实际遇到过厚铜板用常规V-CUT分板后板边崩口,后来改成铣槽或预留工艺边才解决。也就是说,厚铜的“重”和“脆”会一直延续到后工序,不能只看加工段。
- 打样前确认:铜厚规格、基材Tg、允许线宽公差、孔铜要求。
- 打样中固化:蚀刻补偿、电镀窗口、层压曲线三项参数。
- 量产前核对:作业指导与样品切片是否一致,检测阈值是否更新。
- 文件管理:把铜厚规格与补偿系数写进受控版本,避免不同批次套错。
- 来料复核:厚铜所用铜箔等级与导热基材批次要做好可追溯记录。
健翔升厚铜工艺产线能力
| 项目 | 健翔升能力 |
|---|---|
| 厚铜加工范围 | 支持3oz~10oz及以上厚铜与高多层 PCB组合工艺 |
| 蚀刻控制 | 分段喷淋与补偿工艺,侧蚀按铜厚分级管理 |
| 导热基材 | 铝基/铜基/导热FR4多体系,配套Tg与CTE评估 |
| 电镀均匀性 | 图形电镀+辅助阴极控制面铜/孔铜差异 |
| 检测能力 | 微切片看孔铜面铜、飞针导通绝缘复判 |
| 打样到量产 | 参数固化作业指导,保证批量一致性 |
常见问题
- 厚铜PCB一般从多少铜厚算起?行业通常把成品外层铜厚≥3oz(约105μm)称为厚铜板,再往上4oz、6oz、10oz用于更大电流场景,具体以客户规范与适用标准为准。
- 蚀刻因子低会带来什么后果?侧蚀变大,设计线宽被咬细,密集区域容易掉出公差甚至断线,需要重新计算线宽补偿并优化喷淋。
- 导线宽厚比太小为什么危险?比值越小线条越像高墙,蚀刻药液难到底部和拐角,易出现蚀刻死角、焊盘根部针孔,成品截面变成梯形。
- 厚铜板导热基材怎么选?中功率用铝基,高功率密度用铜基,既要多层又要散热用导热FR4,关键看功率密度与绝缘距离的平衡。
- 电镀均匀性为什么比薄铜难控制?厚铜需要更长的电镀时间和更高的面铜,边缘效应与孔铜分布更敏感,必须靠电流窗口和深镀能力管理。
- 打样和量产参数不一致会怎样?容易出现样品过、量产整批偏移,所以蚀刻补偿、电镀窗口、层压曲线三项必须固化成作业指导。
关联阅读
专题推荐
盲埋孔PCB和普通多层PCB有什么区别?从信号完整性、空间利用率到成本的9个核心指标对比及选型建议
2026-10-07 18:42:00
PCB阻抗控制板常见的5类质量问题:线宽偏差、介厚不均、参考层断裂、测试夹具误差、环境温漂怎么避免?
2026-10-07 18:42:06
厚铜PCB加工工艺要点:蚀刻因子、导线宽厚比、导热基材与电镀均匀性控制
2026-10-07 18:42:08
IPC-2221对PCB设计有什么要求?导电间距分级、载流计算与可生产性等级解读
2026-10-07 18:17:42
混压板和全高频材料板有什么区别?从Dk/Df一致性、CTE失配到成本的7个核心指标对比及选型建议
2026-10-07 18:16:07