PCB翘曲(板弯板扭)为什么反复出现?从叠层对称、铜面积平衡到烘烤整平的关键参数与解决方法
板弯和板扭不是一回事,先分清再谈控制
把板平放在大理石平台上,四角都贴面、中间拱起来,这是弓曲(bow)——沿一个轴的圆柱形弯曲;两个对角贴面、另外两个对角翘起,这是扭转(twist)——沿对角线的螺旋形变形。说白了,翘曲就是板子内部残留的应力没处去,冷却收缩时把板顶弯了。两种变形合起来统称翘曲,测量方法按 IPC-TM-650(以现行版本为准)2.4.22 执行,据该方法的口径,计算公式统一为:
翘曲度(%)= 最大变形高度 ÷ 板对角线长度 × 100
注意分母是对角线,不是长边。举个例子,一块 100×100mm 的板对角线约 141mm,贴片板 0.75% 的门槛换算过来就是最大变形 1.06mm;换到 300×200mm 的大板,对角线 361mm,允许变形 2.71mm——数字看着宽松,但 BGA 区域的局部翘曲比整板平均值致命得多。据多家 EMS 厂公开的收货标准,BGA 区域通常单独要求 0.3%~0.5%,0.4mm 间距以下的细间距 BGA 甚至要求 0.2%。也就是说,整板合格、BGA 局部超差,贴片照样出问题,这一点采购在验收时最容易被忽略。
标准门槛和真实验收线差多少
IPC-6012(以现行版本为准)给出的分级门槛如下,但行业实际执行普遍更严:
| 板型 / 用途 | 标准门槛 | 行业实际常见要求 |
|---|---|---|
| 纯通孔插件板(无贴片) | ≤1.5% | ≤0.75% |
| SMT 贴片板 | ≤0.75% | ≤0.5% |
| 带 BGA / 细间距器件 | — | ≤0.5%,BGA 局部 0.3% |
| 车规 / 0.4mm 间距以下 BGA | — | ≤0.3%,局部更低 |
为什么实际线比标准严?因为回流焊时整块板要再经历一次 217~250°C 的高温,已有的翘曲会在炉子里放大,锡膏印刷时刮刀压过拱起的板面,焊膏厚度就不均匀了——贴装偏移、立碑、虚焊多半从这一步埋雷。据行业公开的失效统计,贴片段的偏移类不良里,板弯是高频诱因之一。所以与其等贴片厂投诉,不如在 PCB 采购合同里就把翘曲度写进验收条款,别只写"符合 IPC 标准"。
四大成因里,设计占了一半以上
把板厂返修记录里的翘曲归因拉出来看,排前四的永远是这几项:
- 叠层与铜面不对称(根源性)。一面是大面积铺铜、另一面是稀疏走线,蚀刻后两面应力失衡,冷却时必然向铜密的一面弯。六层板 1-2 层和 5-6 层的半固化片张数、厚度不一致,同样埋雷。
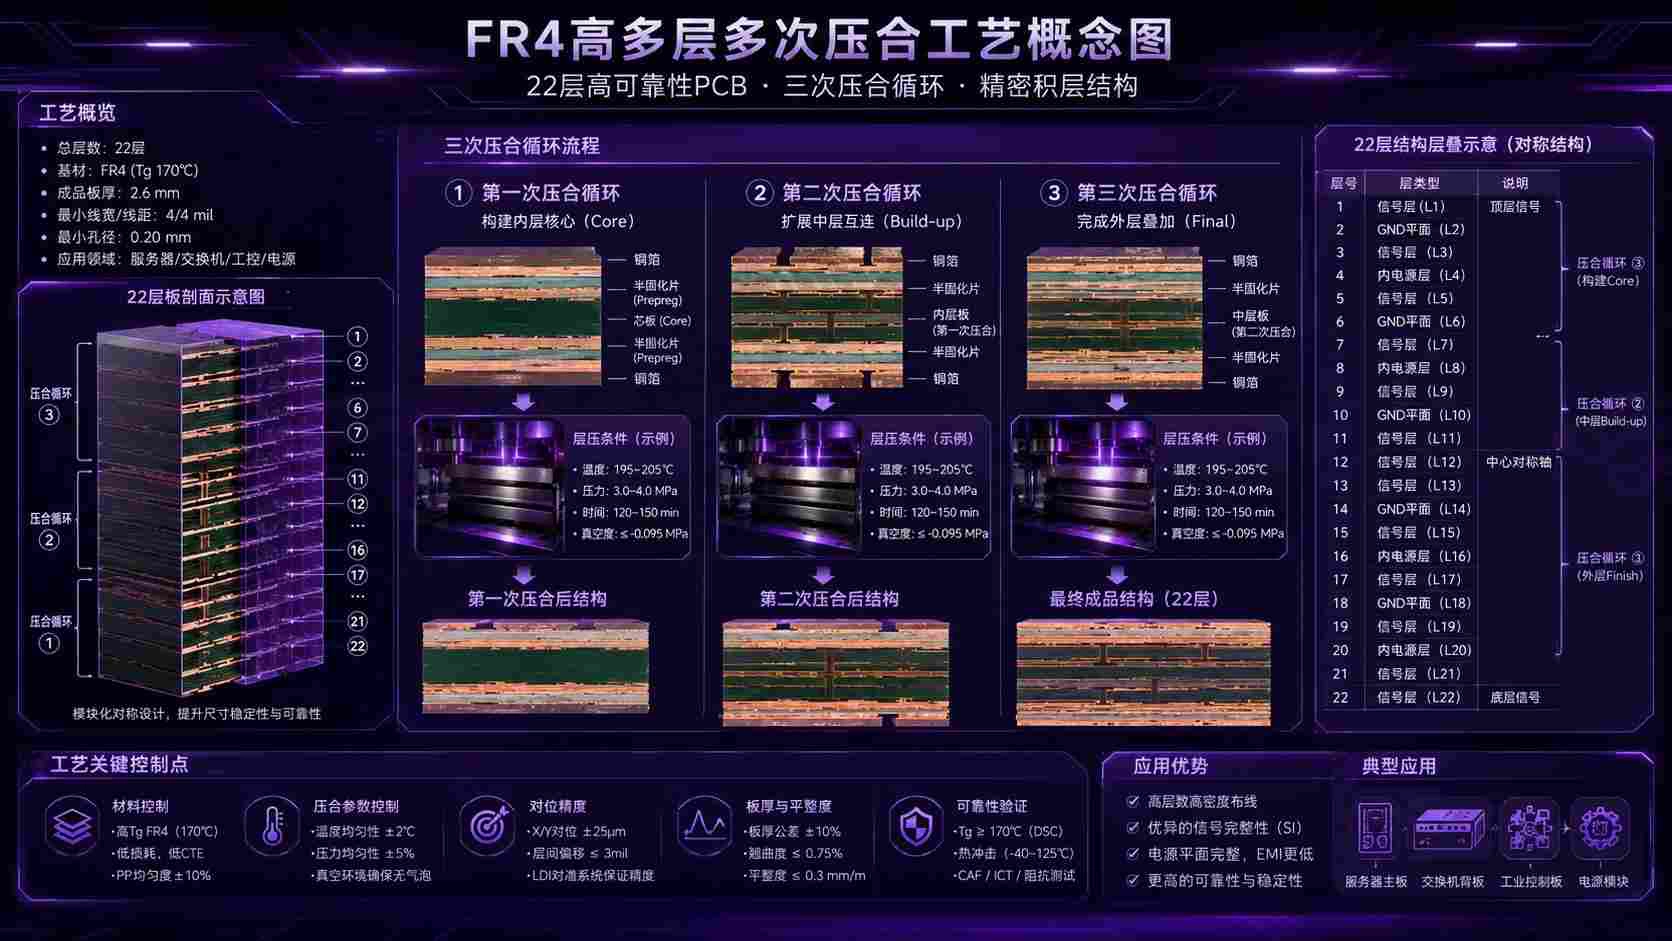
- 材料 CTE 失配。铜的 XY 面热膨胀系数约 17 ppm/°C,普通 FR-4 是 14~17,Z 轴却有 50~70——Z 向膨胀差是孔铜受力和分层的主因,XY 向失配则直接表现为弯扭。Tg 低的板耐热差,过回流焊后回弹变形更大。
- 压合工艺失控。升温速率过快、上下压板温差超过 5°C、冷压阶段降压太急,树脂流动不充分、内应力锁死在板里。
- 后工序应力累积。热风整平(喷锡)后急冷、阻焊烘烤温度不均、薄板机械刷板、电镀时夹具夹持不当,以及包装堆叠挤压,都会把前面控制住的应力又加回去。
为什么一面大铜面一面细线路的板必翘?
可以这么理解:蚀刻后铜多的那面"劲大",铜少的那面"劲小",板子从压合温度降到室温的过程中,两边收缩量不一样,劲大的那面把整块板拉向自己。据行业公开的工程经验,一面 80% 铜另一面 20% 铜的双面板,压完翘曲超 1% 的案例并不少见——这种结构性翘曲,后段烤板只能缓解、治不了根。解决办法是疏的一面铺独立网格铜(假片),把两面铜面积差拉平。
Tg 高低和板材类型对翘曲影响有多大?
据主流覆铜板供应商公开的数据表,常用材料的热膨胀系数(CTE)差异相当可观,这直接决定了板材的抗翘能力:
| 材料 | XY 面CTE(ppm/°C) | Z 轴CTE(ppm/°C) | 抗翘表现 |
|---|---|---|---|
| 铜箔 | 约 17 | 约 17 | — |
| 普通 FR-4(Tg 130~140°C) | 14~17 | 50~70 | 常规,过两次回流焊要小心 |
| 高 Tg FR-4(Tg ≥170°C) | 12~15 | 40~55 | 更好,高可靠板首选 |
| 低 CTE 高速板材(如 M6 级) | 9~12 | 25~40 | 最好,但成本高 |
| 高频 PTFE / 罗杰斯类 | 随牌号差异大 | 偏低 | 特殊,需低应力压合方案 |
换句话说,同样一块板,把 Tg 130 的芯板换成 Tg 170,Z 向膨胀少三成左右,回流焊后的回弹和孔铜应力都跟着小。采购选材时如果预算允许,高 Tg 材料是抗翘性价比最高的一项投入。
一个常见误区是把锅全甩给板厂:设计文件里叠层本来就不对称、内层铜面积一边 80% 一边 20%,板厂再怎么调压合曲线也只能缓解。碰到这种情况,负责任的厂家会在工程评审(EQ)阶段直接提出来让改叠层,而不是硬压——这也是评板厂时值得看的一个细节。
压合环节的关键参数,就控这几个数
压合是翘曲的"总闸门",据国内多家板厂公开的工艺资料,参数控制点可以归纳成四个数:
- 升温速率 ≤2~3°C/min,分段升温让树脂充分流动;降温速率控制在 1~3°C/min,冷压阶段缓慢降压,给应力释放留时间。
- 上下压板温差 <3°C,整板温差 ±5°C 以内——温差一大,各层收缩不同步,弯扭直接写进板里。高多层和高多层厚铜订单建议用真空压合,气泡和应力集中都更少。
- 半固化片经纬向要对齐。半固化片卷向是经向、覆铜板长边方向是经向,两者经纬向混放,收缩率不同,压完必翘。开料前确认方向是基本功,但偏偏是返修单里的常客。
- 烤板节点别省:开料前 150°C 烘 6~10 小时去湿并让树脂固化完全;钻孔前 150°C 烘 4 小时释放机械应力。这两道烤板在赶交期时最容易被跳,翘曲往往就从这里回来。
后工序同样有数可依:喷锡后必须在平整大理石或钢板上自然冷却到室温,禁止水冷急淬;薄板(0.4mm 以下)避免机械刷板改化学清洗;电镀用专用夹具防弯折。SMT贴片厂返馈回来的"板弯"投诉,相当一部分其实是包装运输环节立放堆叠压出来的——成品必须平放托盘、加隔板,这一点双方都要按规矩来。
设计端五条,照做能消掉大半翘曲
- 叠层严格对称:以中心层为镜,芯板厚度、半固化片张数、铜厚上下对应,偶数层结构优先。
- 铜平衡:大铜面不要只给一面;空白区域铺独立网格铜(thieving),把各层铜面积差控制在合理范围。内外层同理,信号层疏密悬殊时加假片。
- 高可靠板选高 Tg:Tg≥170°C 的板材 Z 向膨胀更小,过两次回流焊的板尤其值得。
- 混压与特种材料提前沟通:高频 PTFE、罗杰斯材料膨胀行为特殊,高频混压板要在工程评审时定低应力压合方案;陶瓷基板 CTE 只有 6~8 ppm/°C,与有机材料差一个量级,必须用梯度过渡结构。
- 拼版方向与 V-Cut:拼版时统一板材经向;V-Cut 深度不超过板厚 1/3,分板用走刀式或铣刀式,减少应力冲击。
超标板怎么救:烘烤整平的操作细节
成品检验 100% 测平整度的厂,超差板的标准动作是:150°C 平整钢板加压烘烤 3~6 小时,随炉冷却后复测,顽固的重复 2~3 个循环。原理是让树脂在玻璃化温度附近软化、内应力重新分布,加压定型后回弹大幅减小。烘烤温度多高才安全?几个实操要点:
- 温度不超过 150~160°C(FR-4),高于此值树脂过度软化反而引入新应力;
- 必须随炉缓冷(≤2°C/min),烘完直接开炉门急冷等于白烘;
- 烘烤整平救的是"轻中度"变形,叠层根本不对称造成的结构性翘曲,烤两轮也压不回来,该报废就报废——硬发货最后亏的是贴片段的返工成本;
- 整平后的板要复测孔铜和阻抗,多次热循环对孔铜应力有影响,高可靠板建议加做切片确认。
据国内同行的公开工艺数据,通过优化压合曲线(分段升温、真空压合、缓冷),厚铜板的翘曲度可以从 0.8% 左右压到 0.4% 以内——也就是说,预防做得好,返修环节基本可以不启动。一块 1.6mm 双面 100×100mm 的板,0.5% 门槛就是 0.7mm 的变形量——肉眼看已经很明显。采购到货抽检时拿平台和塞尺就能初判:四角贴面、中间拱起超过一张名片厚度(约 0.4mm,按对角线折算约 0.3%)的板,直接挑出来和厂家谈,别等上线才发现。
常见问题
- 翘曲度0.75%到底怎么算,量长边还是对角线?量对角线。IPC-TM-650(以现行版本为准)2.4.22 的口径是最大变形高度除以板对角线长度再乘 100。同样 1mm 变形,小板超差、大板可能合格,跨尺寸对比时务必换算。
- 板厂出厂检验合格,到贴片厂就报板弯,问题出在哪?三个高概率环节:回流焊高温让残余应力放大(出厂时贴线合格、炉后超差);包装运输立放堆叠挤压;贴片厂自己的炉温曲线过猛。先让双方按同一方法复测,再判断责任段。
- 多厚的板容易翘,薄板和厚板哪个更难控?两类都难,方式不同。0.4mm 以下薄板怕机械应力(刷板、搬运、夹具),要全程轻拿轻放;厚铜板和高多层怕热应力,铜与介质 CTE 差异在厚铜上被放大,必须对称设计加真空压合。
- 加急订单赶交期,烤板工序能不能省?不建议省。开料前烤板和钻孔前烤板各 4~10 小时,占整体制程时间比例很小,省掉后翘曲超标返工,重烤加复测反而多花一倍时间,还可能报废。
- 翘曲超标的板烘烤整平后还能用吗,会不会影响可靠性?轻中度变形经 150°C 加压烘烤整平、复测合格后可以使用;但整平属于补救工艺,高可靠与车规订单建议整平后加做孔铜切片与阻抗复测确认,不合格直接报废更划算。
- 下单时要不要把翘曲度写进合同?要,而且写具体数值和测量方法。只写"符合IPC标准"没约束力——建议按板型写"翘曲度≤0.5%(IPC-TM-650 2.4.22 方法测量,以现行版本为准),BGA区域≤0.3%",验收时双方口径一致,扯皮最少。