PCB分板常见的5类质量问题:崩边毛刺、焊盘拉脱、MLCC隐性开裂、连接桥铜刺、微裂纹扩展怎么避免?
五类问题逐条拆:现象、根因、对策
崩边毛刺:为什么 V-CUT 割完边口参差不齐?
现象是分板后板边纤维外露、锯齿状缺口,轻则影响外观,重则嵌进外壳干涉装配。说白了,崩边的本质是"断口不受控"——树脂没在预定位置断,而是带着玻璃纤维撕裂。三个根因按概率排:残厚超标(超过板厚 1/3,掰断时需要的外力大,断口撕扯)、刀具磨损(V 割机刀刃钝化后挤压而非切削)、铣刀路径参数错(进给太快、转速不匹配)。对策:残厚按 0.3~0.4mm 控(1.6mm 板)、要求板厂每班校刀、铣刀分板用"少切深多走刀"的分层铣削。据行业公开的工艺资料,30° V 槽配刃角公差 ≤±0.5° 的刀具,毛刺能稳定压在 0.15mm 以内。
焊盘拉脱:掰一下板边,焊盘跟着掉?
现象是分板时焊盘或导线被连根带起,板直接报废。根因基本是残厚太薄加手工硬掰:残厚低于 0.25mm 时连接桥强度过低,人工掰断的瞬间应力直接传导到最近的焊盘;另外一个高发根因是邮票孔带了焊环——孔周围有环状铜箔,电镀后连接桥刚性大增,掰断时铜箔撕扯基材。举个例子,某车载项目误用带 12mil 焊环的镀铜邮票孔,分板后铜刺刮伤连接器,返工率超过两成。对策:邮票孔一律用无铜 NPTH 孔、CAM 阶段删除分板线两侧的全部铜箔(含内层);残厚不低于 0.25mm;批量板禁止手工硬掰,改用单刀 V 割机或铣刀。
MLCC 隐性开裂:贴片时好好的,老化后短路?
这是分板问题里最阴险的一类。多层陶瓷电容(MLCC)本身脆,分板的机械应力会让贴近分板线的 MLCC 产生肉眼看不见的微裂纹,过完老化或热循环后裂纹扩展,轻则容值漂移,重则短路烧板。根因:元件离分板线太近(规范是元件体距 V-CUT 线 ≥3mm,距邮票孔连接桥 ≥2mm)加手工分板。对策:布局阶段就把这个距离留出来;敏感元件挪不到 3mm 以外的,改用铣刀分板(应力最小)并在拼版图上标注"禁止手掰";来料检验时对贴边 MLCC 做抽样超声扫描。也就是说,这类问题查外观是查不出来的,必须靠流程防。
连接桥铜刺与残留:分完板还要手工修边?
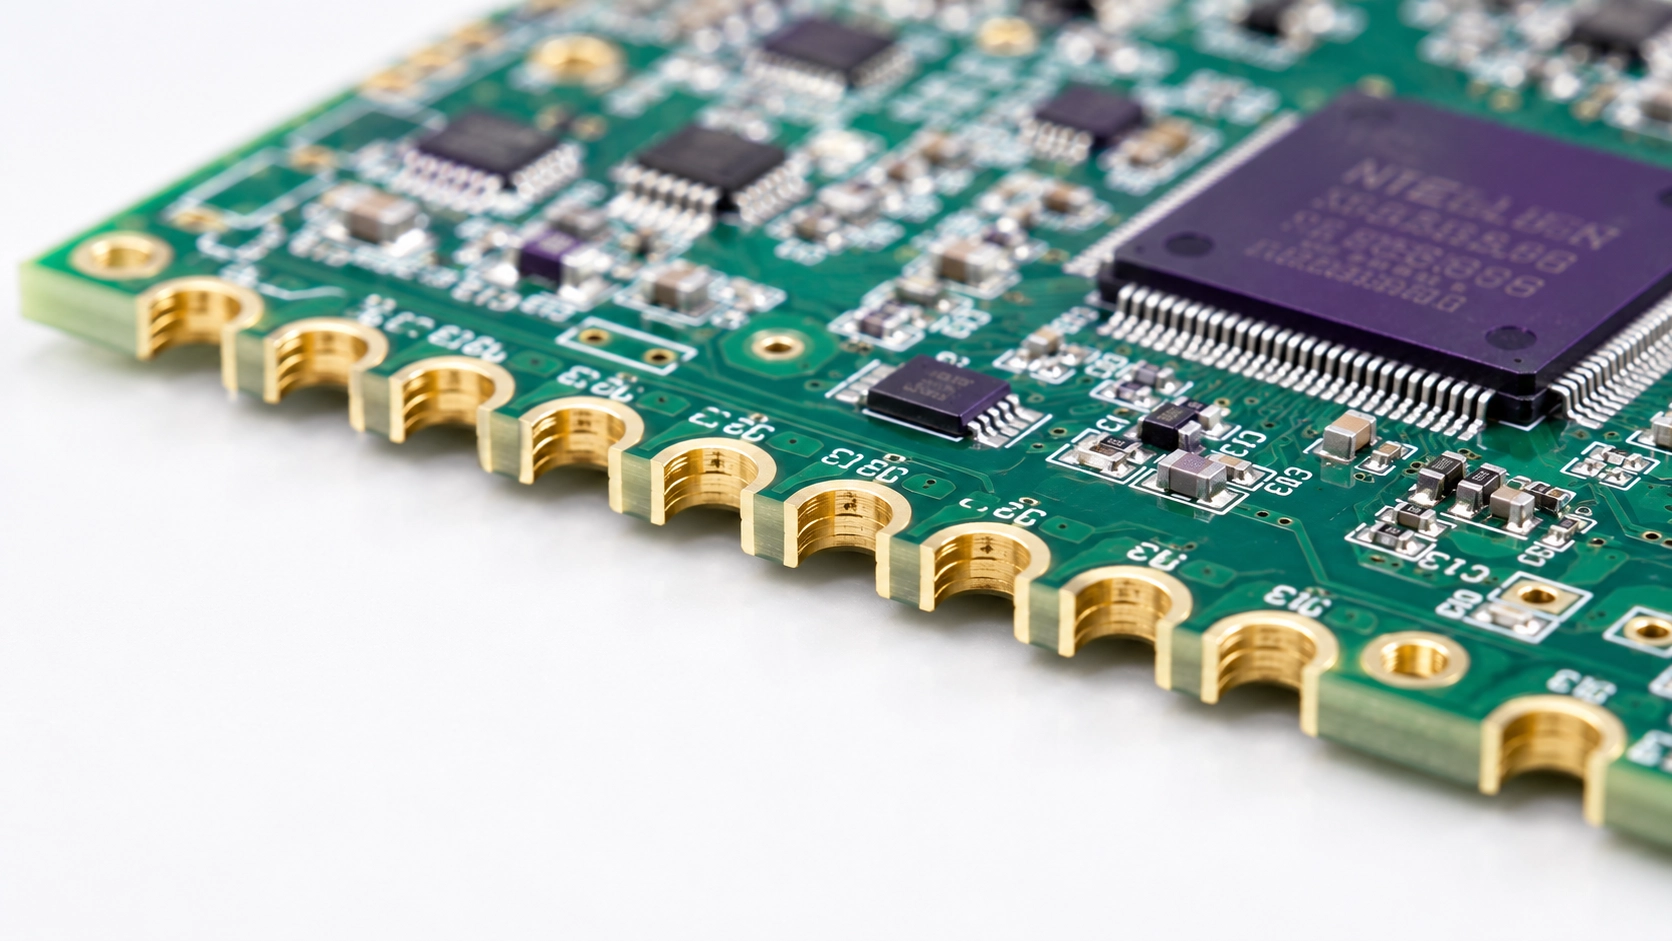
邮票孔分板后连接桥残留凸起、铜刺外翻,装配时刮伤线缆或壳体。根因:孔径与孔距配比失衡——孔径/孔距比值应控制在 0.5~0.65 区间,0.6mm 孔配 1.0mm 孔距时连接桥太强掰不动,0.7mm 孔配 1.4mm 孔距时容易过早断裂留毛刺。另外邮票孔位置也有讲究:孔必须落在工艺边内、距功能板轮廓 ≥0.3mm,否则铣刀路径干涉会把毛刺带进功能区。对策:标准组合取 0.6mm 孔径 + 1.4mm 孔距 + 每桥 5~8 孔,连接桥两端圆弧过渡,批量板用铣刀沿轮廓走刀一遍把残留清掉。
微裂纹扩展:分板应力怎么一路伤到内层?
最容易被忽略的一类:分板瞬间产生的应力沿板内传播,在内层信号线、过孔corner处留下微裂纹,当时的电气测试全部通过,装机后经温度循环逐步扩展成断路。某车载 T-Box 项目就出过 V-Cut 应力诱发微裂纹扩展到内层、老化后 12% 通信中断的案例。根因:V-CUT 线穿越了铜箔密集区或贴近 BGA(实测表明 V 槽两侧连续 8mm 大铜皮时,邻近 QFN 焊盘下铜箔微撕裂概率升高数倍),以及缺少应力释放槽。对策:V-CUT 走线避开铜箔密集区、金手指、BGA 阵列和阻抗敏感区;含 25mm 以上大 BGA 的单元板,在拼板外围加 1.5mm 宽 U 型应力释放槽,槽底距最近焊盘 ≥2mm——据行业公开的实测数据,这一招能降 BGA 角部焊点残余应力近四成。
分板方式怎么选?四种方式的账要一起算
选分板方式不是只看板子形状,要连着器件敏感度、产量和成本一起算:
| 分板方式 | 适用板型 | 应力水平 | 注意点 |
|---|---|---|---|
| 手工掰断 | 打样、无敏感器件 | 最大 | 仅限残厚与孔距合格的板,贴边有 MLCC 就别用 |
| 单刀 V 割机 | 矩形板、直线分板 | 较小 | 只走直线,刀具需定期校验 |
| CNC 铣刀 | 异形板、含 BGA 高密度板 | 小 | 需预留铣刀路径(邮票孔间距 ≥2mm) |
| 激光分板 | HDI、FPC 软硬结合、超薄板 | 最小(无接触) | 成本最高,高可靠与微小板才值得 |
一句话给采购:报价里让厂家写清楚分板方式。同样一款板,手工掰和铣刀分的隐含质量差异,是外观检验查不出来的——出问题往往在客户端,返工成本远高于分板工序的差价。
拼版设计参数清单:下单前对着查一遍
据多家板厂公开的拼版设计规范,关键参数整理成速查表,下单前对着 Gerber 查一遍:
| 项目 | 推荐值 | 超差后果 |
|---|---|---|
| V-CUT 残厚 | 板厚 1/3,1.6mm 板取 0.3~0.4mm(±0.05) | 过薄拉脱焊盘,过厚伤 BGA 焊球 |
| V-CUT 角度 | 30° 或 45° | 与刀具不匹配则崩边 |
| 元件体距 V 线 | ≥3mm(敏感器件再加大) | MLCC 微裂纹 |
| 邮票孔规格 | Φ0.6mm 无铜孔、孔距 1.4mm、每桥 5~8 孔 | 连接桥过强掰不动或过早断裂留毛刺 |
| 邮票孔到板轮廓 | ≥0.3mm,周边 1mm 无铜无焊环 | 铣刀干涉、铜刺进功能区 |
| 工艺边 | 5mm(薄板加宽),定位孔 Φ3.2mm ±0.05 | SMT 夹持不稳、各工序基准漂移 |
| Mark 点 | 对角 ≥3 个 Φ1.0mm,周边 2.5 倍禁布区 | 贴片偏移、AOI 误判 |
| 应力释放槽 | 大 BGA 板外围 1.5mm 宽 U 型槽,槽底距焊盘 ≥2mm | BGA 角部焊点残余应力偏高 |
板厚 ≤0.8mm 的薄板要特别当心:V-CUT 连接边最小宽度要从常规 3mm 加宽到 5mm,否则过回流焊时连接桥可能提前断裂,整板在炉子里散架,损失的不止这一炉。
- 铜分布均衡:拼版空旷区铺网格铜,避免分板应力叠加翘曲应力——拼版整体翘曲超标,分板精度再高也没意义。
这份清单建议直接进采购的 Gerber 评审检查表:下单前花十分钟对一遍,比打样返板省一个来回。很多板厂的工程评审(EQ)也会提这些问题——如果一家板厂在你下单前主动指出拼版参数问题,这是加分项,说明工程师真看图了。
打样和量产阶段,验收查什么?
板子到手后,分板质量的验收不用复杂设备,三步就够:
- 首件掰板验证:打样批次留 2~3 拼用于试分,按设计的分板方式操作,掰断后在 10~40 倍显微镜下看断口——纤维平齐无撕扯为合格,崩边、铜刺、焊盘起翘当场记录。
- 贴边器件复检:对距分板线 5mm 以内的 MLCC、晶振做外观+电测抽检;高可靠订单加做超声扫描查隐性裂纹。
- 尺寸与毛刺量测:板边毛刺 ≤0.15mm、V-CUT 残厚实测与设计偏差 ≤±0.05mm,超差直接反馈板厂调参数,别自己修——手工锉边会把应力修进板里。
量产阶段则要把分板方式和参数写进作业指导书并锁定:换刀具、换班次都要重新首件确认。板边外观的合格判据可以参照 IPC-A-600(印制板验收条件,以现行版本为准)的毛刺与边缘缺陷条目,与厂家验收时口径一致,扯皮最少。
为什么分板问题总在客户端才暴露?
一个值得每个采购和工程师记住的规律:分板缺陷在出厂检验里几乎都是"合格品"。崩边在抽检允收范围内、MLCC 微裂纹电测通过、微裂纹要跑完温度循环才扩展成断路——也就是说,这些问题天然会流向下游,在贴片厂、老化房甚至用户现场才爆发。据行业公开的失效分析案例统计,分板应力导致的现场失效占焊点类失效的相当比例,且追溯难度大。
说白了,防分板问题不能靠终端检验,只能靠两个前置动作:设计端把参数定对(上面那张速查表),制造端把方式锁死(分板方式写进合同和作业指导书)。这两个动作都不花钱,花的只是评审时间——比起客户端批量返工,性价比高得不成比例。
常见问题
- V-CUT残厚到底取多少,1/3板厚是硬规定吗?1/3 是起点不是死数:1.6mm 板常见取 0.3~0.4mm。低于 0.25mm 分板易拉伤焊盘,高于 0.45mm 掰断力大、易伤 BGA 焊球,薄板(≤0.8mm)还要相应加宽连接边。
- 异形板不能用V-CUT,邮票孔怎么设计才不留毛刺?取 0.6mm 无铜孔配 1.4mm 左右孔距、每桥 5~8 孔,孔和周边 1mm 不留铜,连接桥两端圆弧过渡,批量板分板后再用铣刀清一遍轮廓。
- 元件距离分板线多远才安全?元件体距 V-CUT 线 ≥3mm、距邮票孔连接桥 ≥2mm;挪不开的敏感器件(MLCC、晶振)要指定铣刀或激光分板,并在拼版图上标注禁手掰。
- 手工掰板真的不行吗?打样几块板图省事。 打样无敏感器件时可以,但要满足残厚与孔距合格;贴边有 MLCC 或板上带 BGA 就别手掰——隐性裂纹当时查不出,老化后短路,返工成本远超省下的几分钟。
- 分板毛刺超标能自己锉掉吗?不建议。手工锉边引入新的机械应力,还可能让粉尘进孔。正确做法是反馈板厂调 V-CUT 残厚或刀具参数,批量板用铣刀走一遍轮廓清残留。
- 拼版设计要不要写进采购合同?要。至少写明分板方式(V割/铣刀/激光)、V-CUT残厚公差、毛刺上限(如≤0.15mm)和验收依据,双方按同一口径执行,避免打样合格、量产换工艺的暗坑。