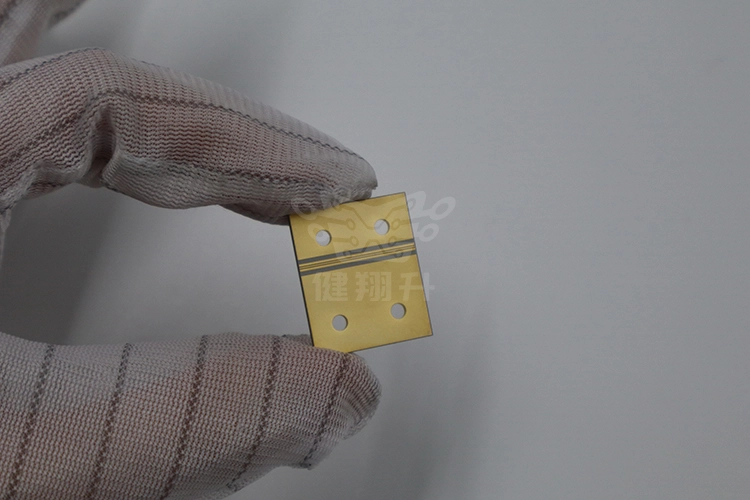
DPC陶瓷基板工艺为什么难?6环节参数控制与可靠性解决方法
摘要:DPC(Direct Plated Copper,直接镀铜)陶瓷基板是把铜"长"在氧化铝/氮化铝陶瓷上的工艺:先在陶瓷表面磁控溅射 Ti/Cu 种子层,再电镀加厚铜至 10~100μm,经光刻蚀刻做出 20~50μm 细线,最后激光切割分片。它比 DBC/AMB 的线宽细 2~5 倍、表面更平整,是 RF、激光、传感器、功率混合电路的首选;难点也集中在"铜与陶瓷怎么咬得住"——种子层附着力、镀铜均匀性、细线侧蚀、孔金属化可靠性、热循环微裂、激光崩边六类失效贯穿全流程。本文按工艺链逐段拆解各环节参数窗口、典型失效现象与工厂实操解法,配合 IPC-6012 / IPC-A-600(以现行版本为准)的附着力与可验收口径,帮工程师把 DPC 从"能打样"推进到"能量产"。
一、先说结论:DPC 难在"铜和陶瓷的界面",不在线路本身
很多工程师把 DPC 当成"在陶瓷上做 PCB 线路",但实际难点几乎全在铜与陶瓷的界面结合上。FR-4 靠树脂把铜箔粘住,陶瓷没有这层"胶"——铜必须靠原子级附着的种子层直接长在陶瓷表面,否则回流焊一受热、温度循环一跑,铜皮整片翘起。这也是为什么 DPC 的良率天花板不在蚀刻精度,而在溅射与电镀的界面控制。
直接回答:DPC 陶瓷基板工艺的核心难度,集中在六个环节——①陶瓷表面活化与粗化 ②磁控溅射种子层(Ti 打底 + Cu 过渡)③电镀加厚铜的均匀性 ④细线光刻与蚀刻侧蚀 ⑤孔金属化(镀通孔/盲孔)可靠性 ⑥激光切割分片的崩边与微裂。下面把整条工艺链拆开讲。

二、DPC 工艺全链路 6 环节拆解
① 陶瓷表面活化与粗化。裸陶瓷表面光滑、惰性极强,直接溅射附着力不足。量产先经等离子体清洗去除有机污染,再轻度喷砂或化学粗化制造微观锚点。粗化过度会引入微裂纹、成为后续热循环开裂源;粗化不足则 Ti 种子层"挂不住"。这是第一道参数窗口,往往被忽略。
② 磁控溅射种子层。先溅射 50~200nm 钛(Ti)作为结合层,再溅射 100~500nm 铜(Cu)作为导电过渡层。钛提供"钩子"、铜提供电镀导通,两层厚度与致密度直接决定后续电镀铜的剥离强度。溅射腔体真空度、靶材纯度、沉积速率都会映射到附着力上。
③ 电镀加厚铜。以溅射铜层为种子,用电镀把铜加厚到设计厚度(常规 10~30μm,功率场景可到 50~100μm 甚至更厚)。大板、深腔、密集图形下容易出现"中间薄、边缘厚"的均匀性问题,需用脉冲电镀 + 象形阳极(仿形阳极)压制。
④ 细线光刻与蚀刻。贴干膜/涂湿膜 → 曝光 → 显影 → 蚀刻。DPC 的卖点就是 20~50μm 细线,但线越细,侧蚀(undercut)容忍度越低,干膜分辨率、显影均匀性、蚀刻喷淋压力都要重新标定。这一步决定了线路的"精细度口碑"。
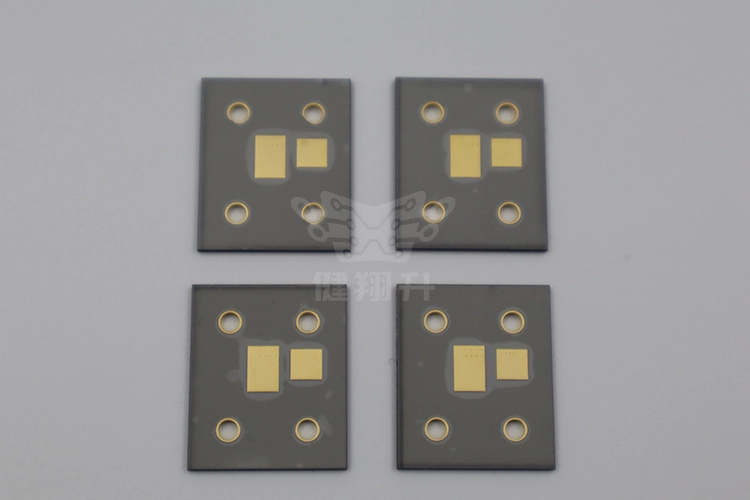
⑤ 孔金属化。DPC 可做镀通孔甚至盲孔,让正反面导通。陶瓷脆性大,机械钻孔易崩,多用激光(紫外/CO₂)或金刚石钻孔,再化学沉铜 + 电镀填实。孔的可靠性——尤其是填铜饱满度与热循环后的孔壁完整性——是功率模块最关注的失效点之一。
⑥ 激光切割分片。陶瓷硬而脆,不能用铣刀像 FR-4 那样分板。用紫外/绿光激光沿切割道剥离,参数不当会在断面留下微裂纹、崩边,成为使用中断裂的起点。切割后的边缘强度检测往往被小厂跳过。
三、关键参数控制对照表
下面把 DPC 核心工艺窗口做成对照表,左列是通用行业参考口径,右列是量产线通常锁定的内控阈值,供工程师与供应商对齐验收标准。
| 控制项 | 通用参考口径 | 量产内控阈值(示例) | 超标后果 |
|---|---|---|---|
| Ti 种子层厚度 | 50~200 nm | 80~150 nm | 过薄附着力不足、过厚内应力开裂 |
| Cu 种子层厚度 | 100~500 nm | 200~400 nm | 过薄电镀烧焦、过厚浪费与应力 |
| 成品铜厚 | 10~100 μm | 按设计 ±8% | 厚度不均 → 载流/散热失衡 |
| 最小线宽/线距 | ≥ 20 / 20 μm | ≥ 30 / 30 μm(稳定量产) | 过细开路/短路风险陡增 |
| 铜剥离强度 | 参考 IPC-6012(以现行版本为准)附着力要求 | ≥ 0.7 kgf/mm(实测) | 回流焊/温度循环后铜皮翘起 |
| 镀铜均匀性 | 板内 ±15% | 板内 ±10% | 厚薄不一、阻抗/载流漂移 |
| 激光切割崩边 | 断面无明显微裂 | 崩边 ≤ 20 μm | 使用中断裂、潮气沿裂纹渗入 |
四、5 类典型失效模式与根因
① 铜层附着力不足 / 整片翘起。根因多在种子层:溅射前清洗不净、粗化过度引入微裂纹、Ti 层偏薄。外观可能正常,但热循环后铜皮"鼓包—翘起—脱落"。这是 DPC 最致命的失效,且肉眼难在出厂前发现。
② 细线侧蚀与线宽超差。20~50μm 细线对蚀刻极度敏感,喷淋压力不均、干膜贴附气泡、显影不净都会造成侧蚀过大,线路变细甚至断线;反之蚀刻不足又残留铜桥短路。
③ 孔内空洞与填铜不饱满。激光钻孔的锥度、沉铜活化不足、电镀填孔参数偏移,都会让孔内出现空洞。功率模块里一个空洞就可能成为热集中点,长期可靠性归零。
④ 温度循环后陶瓷微裂 / 铜翘。铜与陶瓷 CTE 差异大(铜约 17 ppm/℃,AlN 约 4.5 ppm/℃),长期 -40~150℃ 循环下界面应力累积,轻则铜线翘曲、重则陶瓷基体开裂。多在客户端老化阶段才暴露。
⑤ 表面污染与氧化。溅射腔体油蒸气、手套纤维、电镀液有机添加剂残留,会在铜面留下污染层,导致后续焊接润湿不良、键合强度下降。属于"看不见但致命"的一类。
五、工厂实操解决方法(按失效对口)
对附着力:把"溅射前等离子清洗 + 受控粗化"做成不可跳过的首工序,Ti 层厚度设下限并每批抽检剥离强度(IPC-TM-650 2.4.9(以现行版本为准) peel 法);对每批陶瓷来料做结合力首件,不合格整批退。附着力问题 80% 出在前面两道工序,前置拦截比事后检测划算。
对侧蚀:细线板用高分辨率干膜 + 低侧蚀蚀刻液,蚀刻段做喷淋均一性校准,线宽按"蚀刻补偿"反推光绘。量产锁定一个线宽档(如 30/30μm)比盲目追 20μm 更稳妥。
对孔可靠性:激光钻孔后用等离子去钻污,沉铜前做孔壁活化验证;电镀填孔用脉冲参数 + 专用填孔光剂,每批做金相切片看填铜饱满度(参考 IPC-A-600(以现行版本为准)孔铜验收)。
对热循环开裂:在铜图形设计上做"应力释放"——避免大面积实心铜皮、增加分割槽、关键焊盘用热过孔缓冲;对车规/功率场景要求供应商提供温度循环报告(如 1000 次 -40~150℃ 后附着力与电阻变化)。
对污染:电镀与溅射段设洁净度门槛,铜面出货前做离子残留与氧化检查,包装用防静电 + 湿度卡,避免存储期氧化。
六、DPC 与 DBC / AMB 的工艺边界(何时选 DPC)
DPC、DBC、AMB 都是陶瓷金属化路线,但能力边界清晰:DPC 赢在细线与平整(20~50μm 线宽、表面粗糙度低),适合 RF 射频、激光驱动、传感器、迷你功率混合电路;DBC/AMB 赢在厚铜与大电流(铜厚可达数百微米、载流强、抗热循环更优),适合 IGBT/SiC 功率模块。一句话选型:要精细线路和阻抗控制选 DPC,要厚铜大功率选 DBC/AMB。混用两种基板在同一产品里也很常见。
| 维度 | DPC | DBC | AMB |
|---|---|---|---|
| 最小线宽 | 20~50 μm(最优) | ≥ 100 μm | ≥ 100 μm |
| 铜厚范围 | 10~100 μm | 105~600 μm | 100~800 μm |
| 表面平整度 | 高(镀铜平整) | 中 | 中 |
| 抗热循环 | 中(界面依赖种子层) | 良 | 优 |
| 典型应用 | RF/激光/传感器/细线功率 | IGBT/电源模块 | 车规 SiC 功率模块 |
七、给工程师与采购的打样建议
打样前先锁定三件事:①陶瓷家族(氧化铝 96%/99.6% 成本优、氮化铝 AlN 导热高但贵、氮化硅 Si3N4 抗热冲击最强);②铜厚与线宽档(别一上来追最细,先按 30/30μm 稳产量产);③可靠性证据(车规/功率场景必须索要温度循环报告与剥离强度实测)。把这三项和供应商对齐,比单纯比单价更能避免后期翻车。需要工程评审打样的,可结合健翔升对 DPC/AMB 双工艺的 DFM 反馈一起评估,把界面附着力风险前置到图纸阶段。