PCB拼板的钱省在哪?同一块板换个排法,材料利用率能差出一截
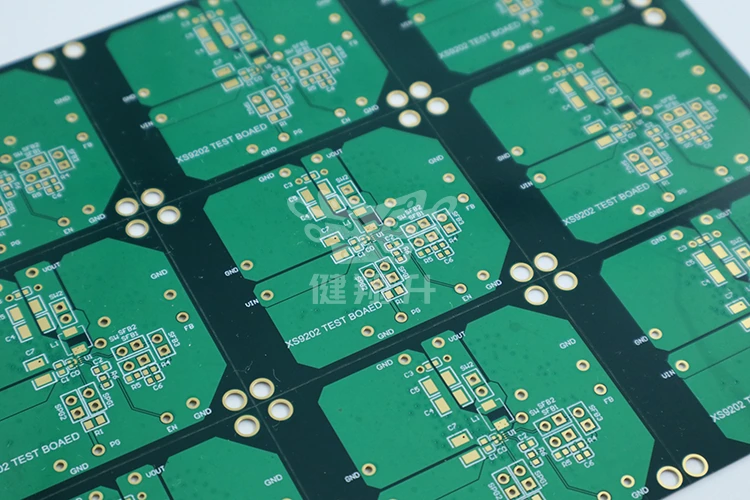
拼板看着只是把小板拼大,实际决定材料利用率、贴片效率和分板良率。这篇按外形、元件到板边的距离、板厚三条判据,讲清V割、邮票孔、铣槽怎么分工,以及拼板尺寸怎么按设备窗口和覆铜板幅面倒推。
PCB拼板拼的不是"多塞几块",小板的尺寸不够 SMT 产线夹持,贴片机换一次线有固定耗时,异形板过回流炉没有支撑。PCB拼板要解决的是这三件事。
省料是顺带的结果。
顺序搞反了容易出事:一味追求排得密,板间距压到 0.5mm 以下,分板时崩边,贴片时单板晃动偏移,省下的板材钱不够赔返工。
第一条判据:外形是不是直线
V 割是用 V 形刀在板与板之间刻一条槽,留三分之一板厚连着,回来后掰开就行。成本低、拼得密、断面整齐,缺点是只能走直线,圆形、弧形、带缺口的板子用不上。
板厚不到 1.0mm 时要谨慎。V 割切掉三分之一厚度,玻纤布被切断,整板刚性明显下降,过回流炉那段两百多度的区间容易自己断在槽上。
薄板通常改邮票孔或者铣槽。
邮票孔是一排小孔加连接筋,任意外形都能排,分板应力也小。代价是断面有毛刺,得配铣边工时,孔排得越多单价越高。它不是更高级的方案,是外形不规整时的退路。
第二条判据:元件离板边多远
V 割线两侧 0.4mm 内不能走线、不能放焊盘,切刀本身有偏差。元件本体到 V 割线的距离一般留 2~3mm,尤其是 0402、0603 这类小封装和陶瓷电容——分板那一下的机械应力会在瓷体上留下微裂纹,上电老化后才炸,事后基本查不出原因。
板边如果有连接器、金手指,或者 BGA 靠边,就别惦记 V 割了,走邮票孔或者铣槽,把应力分散到连接筋上。
反过来也有代价。邮票孔的连接筋宽度、孔间距都得留够,筋太细分板时拉扯变形,太宽又要多铣几刀。这一块没有统一参数,得按板厚和器件重量跟板厂对。
第三条判据:拼板尺寸卡在设备窗口里
PCB拼板整体尺寸要同时过印刷机、贴片机、回流炉轨道。小于 100mm×100mm,部分产线的皮带夹不稳;超过 450mm 见方,过高温区时自重加上 FR-4 的刚度不够,翘曲就找上来。
多数工厂的习惯窗口在 250mm×300mm 附近。
工艺边单边留 3~5mm,Mark 点放拼板四个角,别每块单板都布一个。板边器件不能伸进工艺边,轨道会刮。
尺寸定完还要倒推开料。覆铜板是标准幅面,比如 1220mm×1020mm,拼板单元如果是 240mm×320mm,能排 5×3 共 15 块;单元放大到 250mm×330mm,只剩 4×3 共 12 块。就差这几毫米,利用率掉了一大截。
材料涨的时候,拼板是少数还能自己省的钱
今年板材和电子布一直在涨,报价单上的数字客户改不了,PCB拼板的排法是自己能动的。常规拼板的材料利用率在六七成,排得好的能到八成五左右,差的这十几个点,落在批量单上就是实打实的钱。
不过合拼有前提:层数、板厚、表面处理、压合结构要一致,工艺不同的板子硬拼到一张大板上,做不出来。小项目多的公司可以把几款同工艺的板合在一起,工程费摊薄,贴片也按一个项目算。
健翔升接拼板评审的时候,先看单板外形和器件到板边的距离,再出拼板图;1~64 层、HDI 到任意阶、厚铜到 10oz 这些能力都能配合,异形板用邮票孔加铣槽的组合更常见。
三句话收个尾:外形规整、板边干净,走 V 割;异形、板边有件、板子薄,走邮票孔或铣槽;尺寸先卡设备窗口,再按覆铜板幅面取整数倍。这三步定完,报价和良率都好谈。